


梭织厂加工急单试样波动,缺哪份记录不能放量
梭织厂加工赶急单时,采购常拿到一段试织样便催着排大货,却发现前后布面松紧和外观不一致。此时应先按同一处验收点重复量看,把纱线资料、织造过程卡和成衣使用条件对齐;三项资料没有对应到同一卷布时,不要用一次试样结果承诺整批稳定。
梭织是经向与纬向纱线按组织交错形成布面的织造方式。上游提供纱线和辅料,织造后还可能进入染整、裁剪和成衣制作。试织样的作用是确认方向,不是替整批质量背书。纱线批次、上机安排或后续使用条件变了,布面表现也可能随之变化。本轮只讨论试样转批量时的一处验收与追溯。
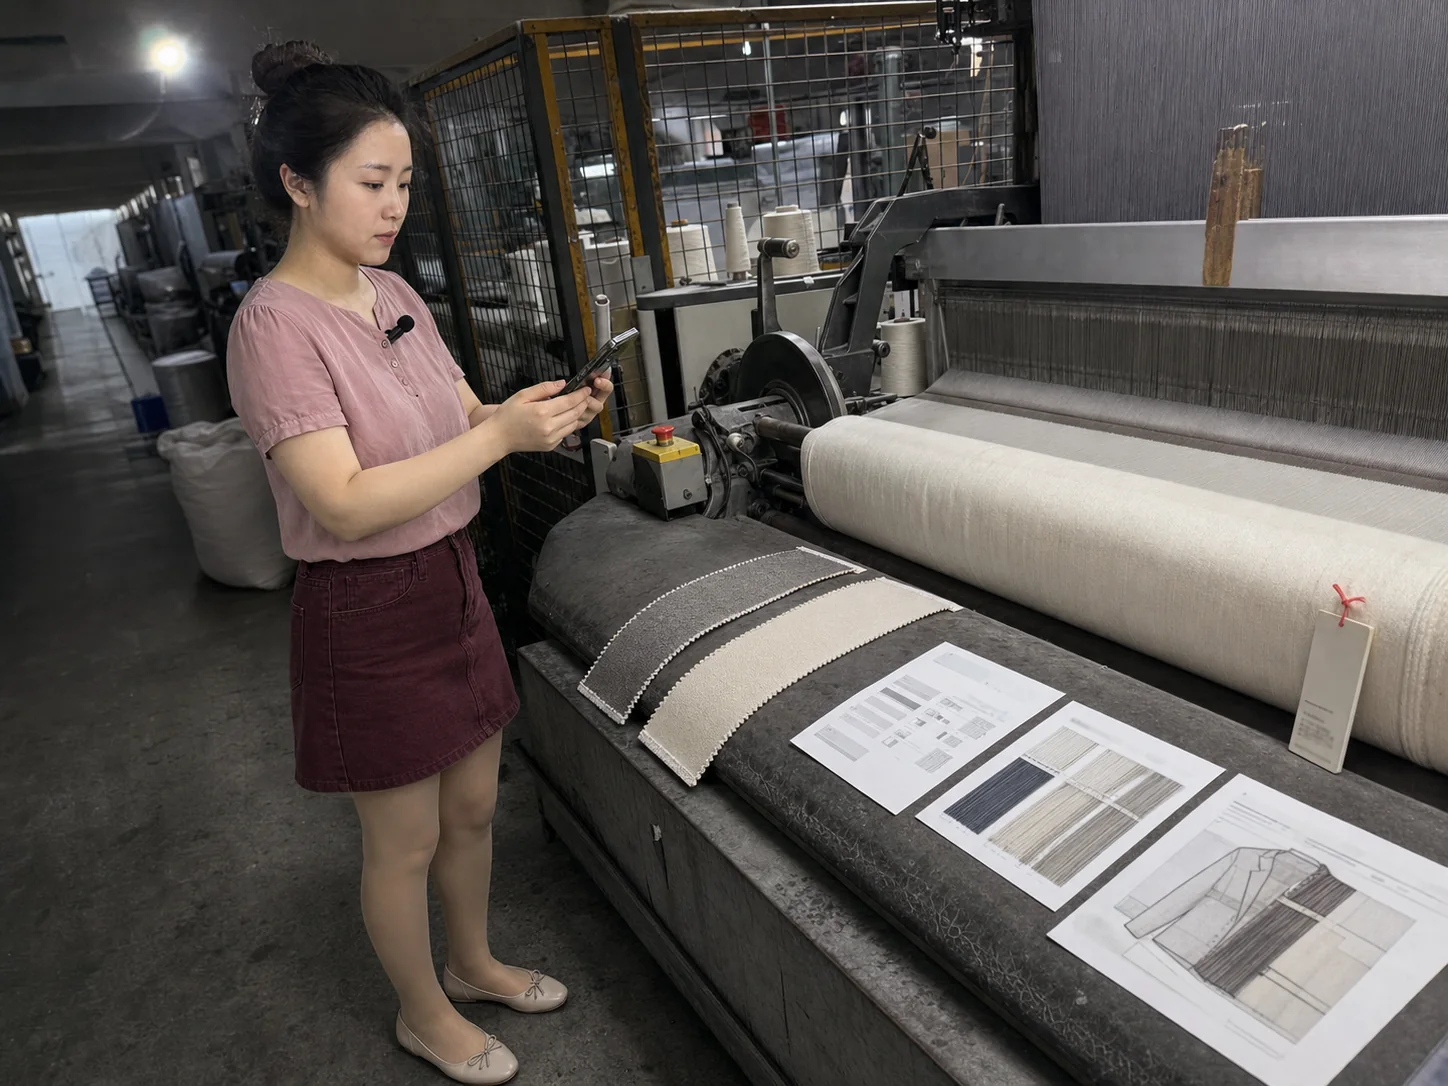
急单试样波动先回查纱线资料
采购看到布面差异,先保留试织样和本批卷布的头、中、尾位置标识,不要立刻把样布重新整理或裁成小片。原始位置一旦丢失,就难以判断差异是集中在换卷、接头附近,还是贯穿整卷。对照时只选一个验收点,例如布面松紧或可见纬向差异,不把色泽、手感和成衣效果同时混成一个结论。
纱线资料要说明本次实际使用的品种、批次和供应标识,并与试织样的用料对应。名称相同不等于批次完全相同,采购也不能凭外包装相近认定可直接替换。若试样与大货用料无法对应,现有结果只能作为估算,不能转成批量承诺。先把差异留在来料与织造交接处,后面染整和裁剪才不会替前端承担不明返工。
重复量看应使用同一位置定义和同一方法。工作人员在试样、本批卷布头段及后续一段上各取对应区域,按企业现有检验文件重复观察或测量,并把样片编号写回记录。一次读数只反映当时取到的位置;相同方法下多处结果接近,才说明该验收点具备继续小批的基础。
过程卡要能追到发生波动的那一卷布
织造过程卡记录本批任务经过的机台、时间、用料和现场处置,是把布面现象追回生产环节的线索。采购不需要判断机器参数,但应确认过程卡确实对应当前卷号,并检查换纱、接头或停机处理是否留下记录。只有一张通用工艺说明,没有本卷关联信息,就不能解释这次波动。
若布面差异只出现在卷布某一段,现场可以先把该段隔离,再核对相邻过程记录。若头、中、尾重复结果都偏离试样,则应暂停扩大数量,回到纱线批次和试样条件重新确认。不要为了赶交期一边继续织造,一边等待原因说明,否则待检数量会增加,检验瓶颈也会被推到染整之前。
成衣使用条件决定这一处差异是否可接受
同一块梭织面料用于衬里、外套表面或需要拼接对条的部位,采购关注的验收点不同。客户应说明面料进入什么产品、外观面在哪里,以及后续是否还会染整、涂层或复合。没有真实使用条件,梭织厂只能报告布面差异,不能代替客户判断成衣可接受性。
把试织样和一小段本批布送入真实后续工序,比只在织机旁比较更有价值。两者采用相同整理与裁剪条件,再观察原先那一处验收点是否仍然存在。这个小批结果只能支持当前用料、当前工序和当前产品条件,换了纱线、组织或后整理,需要重新确认,不能沿用旧结论。
采购决定放量前,应看到三份材料指向同一卷布:纱线资料能对应本批用料,过程卡能追到波动位置,使用条件能说明验收后果。缺一项就先保留小批,不把急单压力变成模糊承诺。相关负责人还可查看制造业官网建设、外贸独立站搭建、SEO内容优化与询盘转化优化页面了解站内服务;本轮梭织厂加工判断仍只依据本批证据。


