


销轴代工样件怎么转量产,先把客户工况和尺寸记录对上
销轴代工样件转量产时,先不要只看样件能不能装上。更稳的做法是把图纸尺寸、客户工况、表面要求和供应商批次对到同一份记录,再用同批样件做下游试装。资料、版本或使用边界有一项不清,就先锁定确认人和时间,不要直接放量。
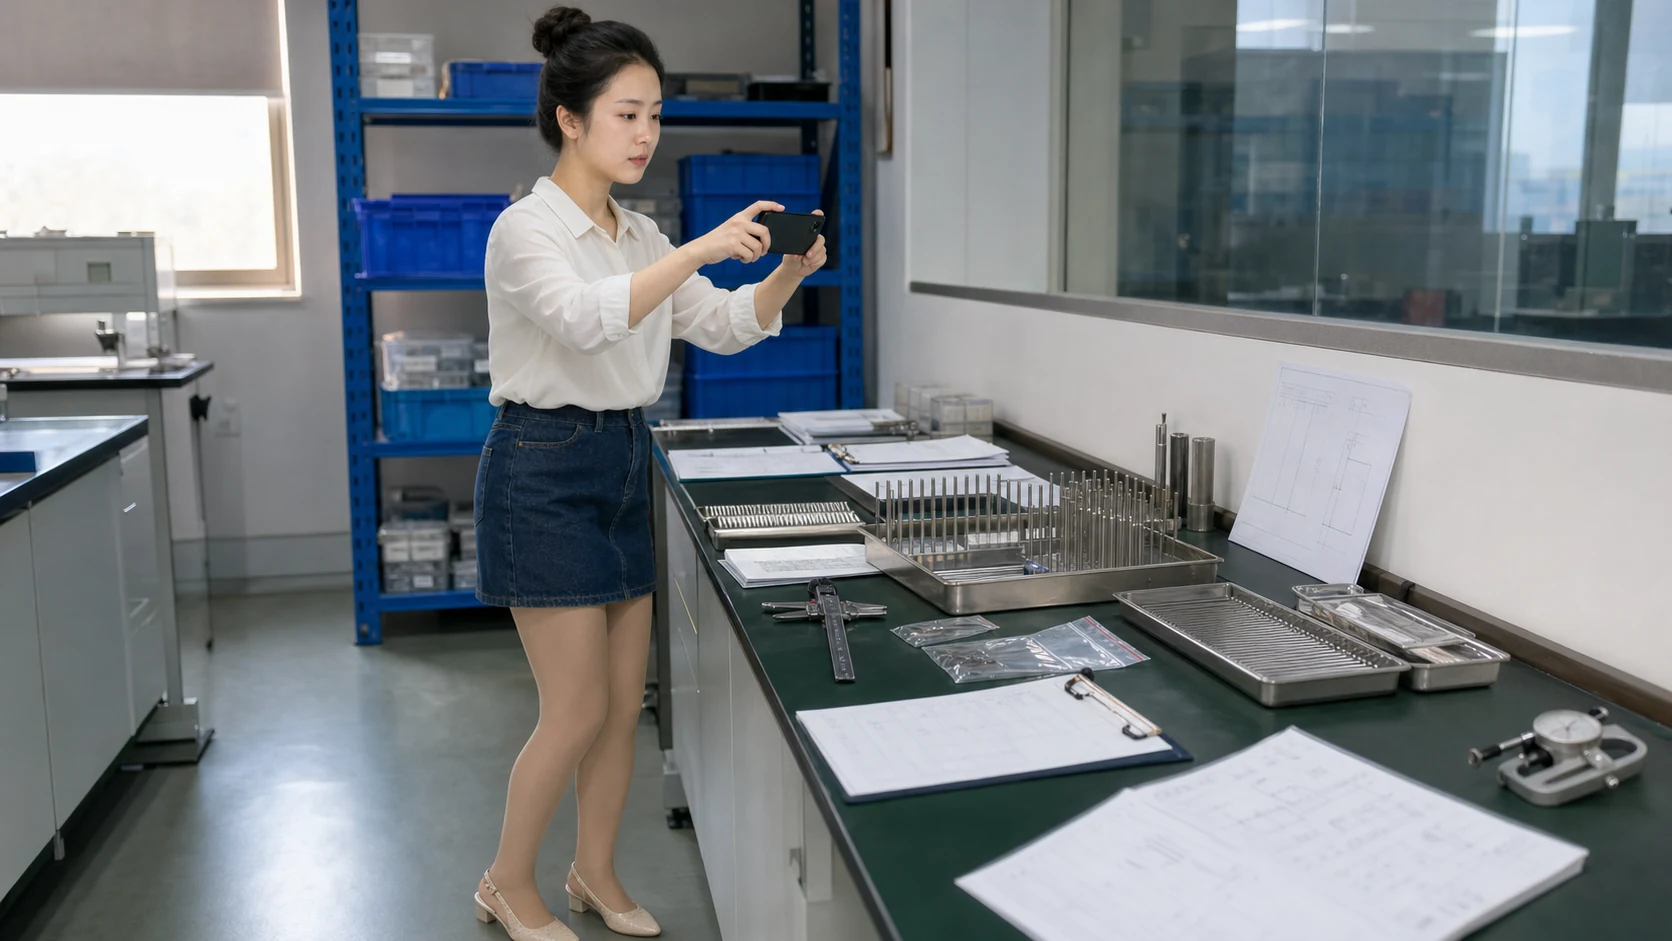
来料记录要写清材质、直径、长度、圆度、倒角、表面处理和批次号。销轴代工的装配稳定性不只由单个尺寸决定,配合孔、润滑方式和受力方向也会改变结果。只写“按图加工”无法判断返工责任,先按批次抽样并拍照留档,再进入精车和表面处理。
供应商资料还要注明测量方法、仪器编号和取样位置。不同位置、不同温度下测出的圆度和长度不宜直接比较。把环境条件、复测时间和样件照片写入来料表,发生争议时才能分清是材料变化,还是检测过程不同。
客户工况要落到动作:是铰接、滑动还是定位,承受的载荷和频次是多少,是否接触油、水或粉尘,安装方向和维护周期如何。本站关于急单首件判断、包装批次追溯、来料与出货追溯和来料风险判定的记录方法,可作为表单结构参考;具体尺寸、公差和安全边界仍以客户图纸、适用标准及检测结果为准。
先用同批样件做下游试装
小试时只改一个变量,例如固定润滑方式,比较不同批次销轴在同一配合孔中的插入力、间隙和转动阻力。按首件、中段、末件取样,记录尺寸、表面状态和试装时间。三段结果都在客户约定范围内,才说明这一批可以复制;若只有首件稳定,先查批次差异和设备调整。
试装要注明配合件版本、安装方向和保持时间。样件换了孔套或润滑剂,测试结果就不再可比。若出现卡滞、异响或表面划伤,先隔离对应批次并回到供应商资料,不要把混合样品平均后继续转量产。
怎样把一个缺陷留在交接表
如果缺陷集中在某一批次的倒角或表面处理,交接时只改一个动作:在试装记录增加缺陷位置、避让方案和照片编号。下一批沿用同一表格,比较异常比例、返工数量和批次号。不要同时改变材料、刀具和润滑剂,否则无法知道改善来自哪里。
把试装结论交给下一次排产
放量前由采购、质量、生产和销售共同确认客户工况、图纸版本、可用批次、试装记录和交付窗口。记录能从成品箱回到来料批次,连续两次下游试装方向一致,才适合常规供货;任一项缺失,就先回到小批确认。
交付资料要和实物批次同步
如果客户临时更换孔套或润滑剂,原有试装记录不能直接套用。先冻结旧版本排产,重新取同批销轴做首件,并在变更单上写清生效批次和责任人。这样可以避免为了赶交期,把未验证的配合条件带进整批生产。
仓库还要把合格批、待复测批和隔离批分开摆放,批号朝外并保持与系统记录一致。试装前再核对一次封样、孔套版本和润滑剂,避免同批销轴因摆放混乱被错用。隔离批的处理结论要回写到来料记录,成本复盘时才不会把返工工时误算成正常加工。
交付资料也应和实物同步走:装箱单写明批号与数量,检测记录注明抽样比例,照片文件按日期和批次命名。客户收到后若反馈插入力变化,先对照这三类资料确认是否来自同一批,再决定复测还是补发。这样既能给现场留下可执行的判断顺序,也能让下一次销轴代工报价建立在真实的试装数据上。


