


队列机代工客户投诉,换外壳材料先看现场动作
队列机代工收到客户投诉时,先把设备现场的操作动作、外壳规格和包装批次对到同一张记录,再拿同批样件复核。投诉描述不完整,或材料批号已经断开,就先别急着换料;只按采购价换外壳材料,问题可能在下一批继续出现。
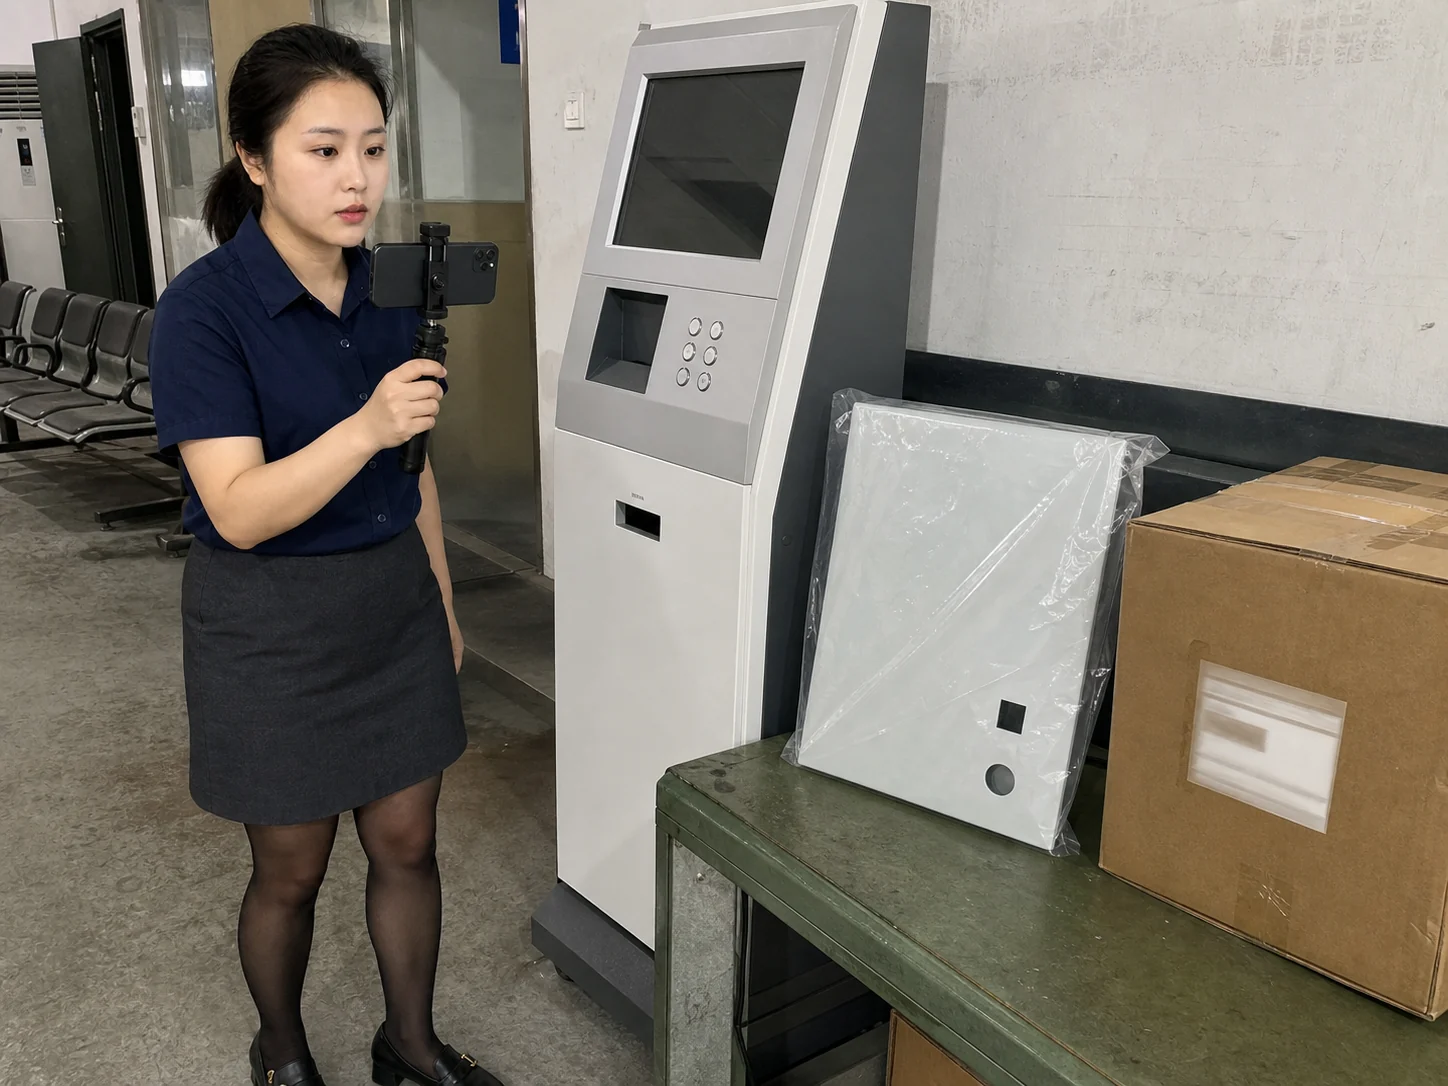
队列机的外壳、按键区域、显示窗口和安装件共同影响客户每天的取号动作。外壳材料变更后,装配间隙、表面耐刮和清洁方式都可能跟着变化。销售只拿投诉照片去找供应商,质量人员很难判断是材料差异、装配偏差,还是运输时的包装碰撞。
客户反馈要先还原成动作:设备放在哪里,用户按了哪一个键,显示是否完成,维护人员用什么方式擦拭,问题在开箱、安装还是连续使用后出现。把这些条件写入客户反馈单,再关联图纸版本和外壳批号,后续样件比较才不会把不同场景混在一起。
图纸规格要写清外壳材料、板厚、孔位、表面处理和安装方向,供应商资料要保留批号与出货日期。包装标准则要记录缓冲方式、分层数量和箱号。三份资料都能回到同一批队列机时,采购才有机会区分材料成本和运输、装配造成的返工。
客户如果只反馈一台设备,销售也要问清这台设备的出货批次、安装时间和最近一次维护。投诉发生在开箱当天,排查重点通常是包装与运输;使用一段时间后才出现,则要把清洁剂、按键频次和安装环境记下来。条件写全,材料选择才不会被单张照片带偏。
与批次交接有关的做法,可参考起动机加工材料规格验收、超级电容换材料的样品比对、控制板代工版本交接和减振器定制样件验收。这些页面只提供记录思路,队列机的外壳材料和客户使用边界仍以项目图纸、现场反馈及样件复核为准。
先把客户投诉还原成现场动作
销售接到“外壳容易花”或“按键处有松动”的描述后,先请客户拍设备正面、侧面和安装位置,并补充出现频次与清洁动作。不要先下结论说材料不耐用。质量人员拿到照片后,按箱号和批号查出货记录,再从同批库存取一件做对照。
如果投诉只在某个点位出现,先检查安装面是否平整、螺钉是否按图锁付,以及运输箱是否有挤压痕迹。外壳材料的选择要放在这些条件之后判断,否则换了供应商也可能只是把安装问题换了一个批次重演。
批号断了就先停换料
当客户反馈、图纸和包装箱号无法互相指向时,先把相关库存标成待确认,补齐出货单与供应商批次。若问题涉及漏电、过热或结构脱落等安全功能,按项目指定的安全检验流程复核,不能用外观样件的结果代替安全判定。本文只讨论来料和样件追溯边界。
把材料选择交给同批样件
样件复核时固定同一台设备和同一套安装件,只比较原材料批次或供应商这一项。记录按键区域的间隙、窗口的装配状态、表面清洁后的变化和包装开箱痕迹。每个现象都标上照片编号和批号,采购才能把报价差异放回返工、补发与库存隔离的实际成本。
确认材料需要替换时,销售、质量和工艺共同写清生效批次、旧料处理方式和客户复测时间。下一次队列机代工再遇到同类投诉,先调出封存样和包装箱号,再决定复用旧方案还是做一次小批对比。负责人签字后,换料动作才算完成交接。
若新外壳只在某个安装点位表现更稳,先把适用点位写入订单备注,不要把局部结果扩成所有机型的承诺。库存中的旧料按箱号隔离,等客户复测结论回写后再决定消耗或退回。这样销售在成本复盘时能分清材料价格、返工工时和库存占用。


