


磨粉机定制波动,出货前先看样件还是设备日志?
磨粉机定制波动,出货前先看样件还是设备日志?
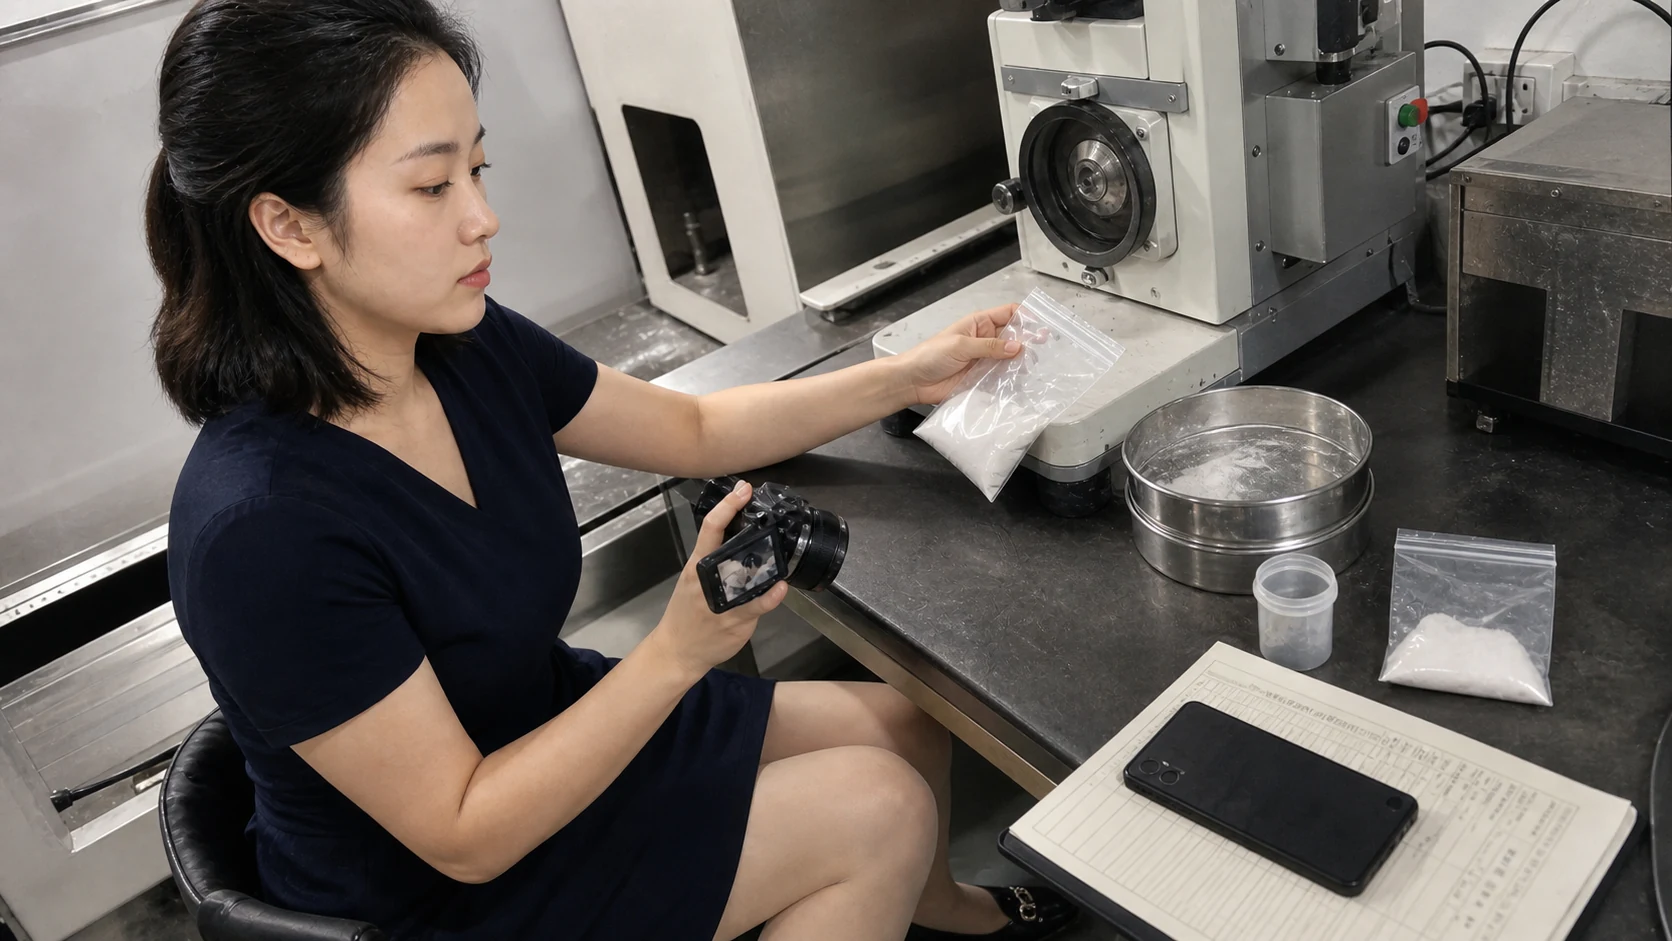
磨粉机定制出现批次波动时,出货前应先把留样、设备日志和出料状态对到同一批,再做一轮小样复核;三项记录对不上,就先隔离,不要直接放行。小样复核是用同一物料和同一筛网重跑一个短批次,不能拿一张调机单替代。
客户反馈的“粉末变粗”或“出料变慢”,可能来自物料含水变化,也可能来自转速、进料量或筛网更换。质量人员要先保留客户退回样和本批留样,再决定查设备还是查来料,避免在交期压力下反复改参数。
样件先把波动落到同一批次
同一批的留样、客户退回样和包装标签应能互相指认。若标签只有订单号,没有生产日期、设备编号或筛网版本,样件就不能支撑放行结论。先让仓库拍下外包装、封签和样品状态,再把样件编号写进异常单,后续日志才有明确的检索范围。
复核时固定物料重量、进料速度和收集容器,先观察出料颗粒、温升和粉尘量,再决定是否调整参数。对于磨粉机,筛网孔径是会直接改变出料粒度的变量,换网后必须重新留一份样。没有换网前后的对照样,不能把粒度变化归咎于电机或轴承。
客户退回样若已受潮、混入异物或被重新过筛,要在记录里标明状态,并把它限定为线索,不当作原始结果。质量人员可用同批留样做一次干燥前后对比,但只能说明这组物料的差异,不能外推到所有订单。
设备日志只解释这一次变化
日志至少要能看到开机时间、转速区间、进料量、筛网编号和停机原因。若记录只写“参数正常”,无法判断波动发生在升速、稳态还是换料阶段。把异常样件的编号写回设备记录,维修人员才知道要回看哪一段趋势。
小样复核采用一个变量:先沿用原筛网和原转速,只替换一份留样;若出料恢复,优先检查来料含水、结块和投料顺序。若问题仍在,再对照日志中的转速波动、喂料堵塞或短暂停机。一次同时改筛网、转速和进料量,会让结果失去指向。
设备日志不能代替安全检查。开机前要确认防护罩、接地、急停和收集袋连接状态,试跑时由指定人员站在设备外侧观察,不把手伸入进料口或出料口。这里的安全边界只适用于本次短时复核,不能当成连续生产的替代程序。
放行要同时满足样件、日志和出料状态
放行句可以写得具体:同批留样与客户退回样已完成编号对应,设备日志能指向异常时间段,小样复核的颗粒和出料速度回到约定范围,三项同时成立才解除隔离。若缺少任意一项,就保留样件、标出责任人和复核时间,先补证再谈交期。
结论还要限定在同一物料、同一筛网和同一设备条件。客户换了物料批号,或现场使用的收集袋、风量与工厂不同,只能说明条件变化,不能据此宣布整台设备失效。下一批转产前,应按新条件重做短批验证,并把新样件放回交接单。
当波动数量不大时,保留一份原始客户样比立即报废更有价值。销售、质量和设备人员可以围绕同一件实物确认边界,也能避免下一次补发继续沿用未经验证的筛网版本。仓库只按已验证编号拣料,临时替换件需重新登记。
精密真空袋换供应商的封样试装边界、精密旋转拖把换供应商的首件记录、积木定制整套样品的包装试装条件、欧松板加工更换供应商的板边记录,可作样件编号、设备记录和异常交接的站内参照。


