


钢化玻璃加工交货前,先查设备记录还是先发样?
钢化玻璃加工交货前,先查设备记录还是先发样?
钢化玻璃加工交货前,先把来料批次、设备记录与破损率对到同一批,再发一件复核样;三项记录有一项对不上,就不承诺整批交付。这里的破损率,是同批加工后出现崩边、裂纹或报废的件数占比,适合客户刚要样确认、销售又被追问交期的场景。
交货前只发一张合格照片,无法说明整批玻璃经过了相同的加热、冷却和搬运。销售若先报满批交期,后面才发现设备换线或来料厚度不同,返工和重新包装都会挤占发货窗口。质量人员应把一个批次的输入、加工动作和输出样件先接起来。
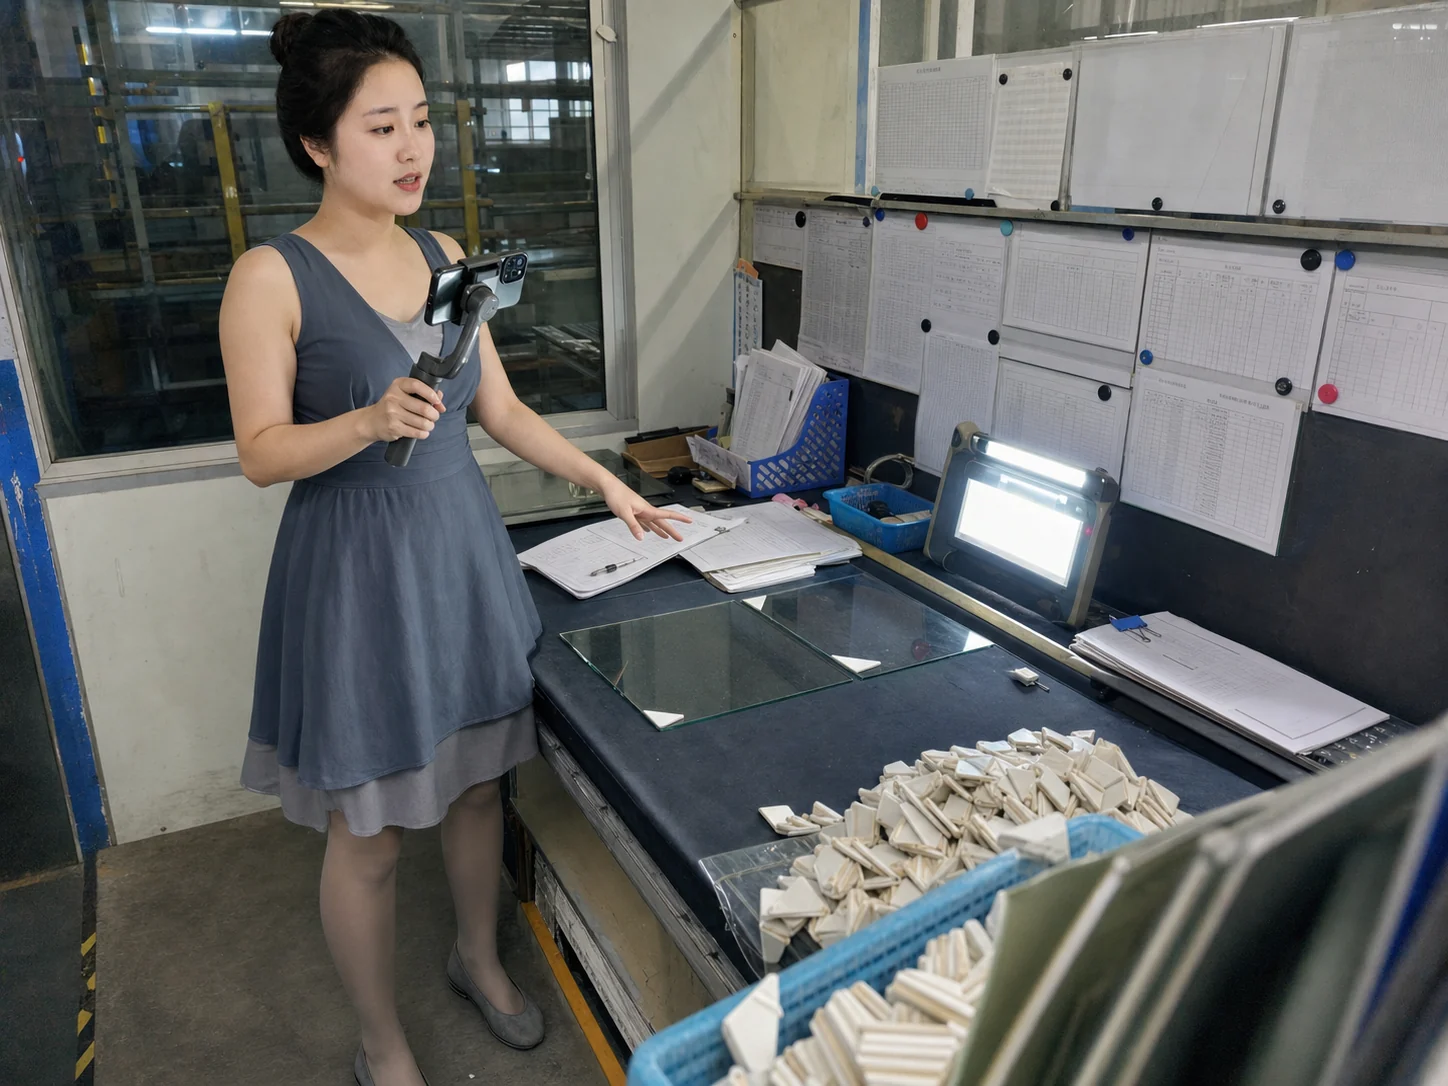
出货前先对齐哪两类现场记录
先从工单和来料标签确认玻璃原片批次、厚度、规格和切割日期,再看设备记录中的炉次、加热段、冷却段和换线时间。记录上的批号必须能回到待发箱号,仓库简称不能替代客户的批次标识。若来料批次被拆到多个工单,先标出各自去向,再安排复核样。
第二类记录是破损与返工。把崩边、裂纹、划伤和整片报废分别记在同一炉次下,注明发生在钢化后、检验时还是包装搬运时。破损集中在某个规格,先查切割边部和装架方式;若多种规格同炉波动,再回看设备停机、换线和冷却记录。返工数量只能提示异常范围,不能单独说明原因。
两类记录要与一件待发样绑定。样件编号、炉次和箱号写在交接单上,销售拿到的交期信息才有明确边界。缺少炉次或箱号时,先补资料,不用“已经做过同款”替代本批证据。
一件复核样怎样连接来料与成品
从当前待发批次取一件样,保留同批另一件作为外观对照。按客户已经确认的包装和搬运方式取出,检查边部、表面和整片状态,并把结果回填到来料批次与设备记录。复核样只说明这一批、这一规格和这套加工记录,不代表其他厚度或下一炉次。
若样件出现崩边或裂纹,先把缺陷位置和发生工序写清,再对照破损记录判断是加工段还是包装段。若样件正常而破损记录偏高,抽查同箱和相邻箱,不要立即把整批判为合格。每次只改变一个搬运或装架动作,下一件样才有可比性。
若外观正常但客户还要强度或安装适配结论,交接单应写明需要补做的项目和责任人。没有客户受控图纸或验收条件时,只能确认已复核的外观与批次对应关系,不能替客户扩大到未试规格。
哪些条件满足后才能给出整批交期
当来料批次、设备炉次、破损记录和复核样能够互相追溯,才把订单状态改为“可安排发货”。销售给出的时间要按包装、装车和客户收货窗口分开写,避免把复核等待算成已经锁定的运输时间。质量记录未齐时,只能给出补证和复核完成后的时间点。
新厚度、新尺寸或换炉次时,原样件结论不覆盖新增组合。先观察一个完整生产周的破损与返工趋势,再决定是否扩大抽查;观察期间发现同一缺陷连续出现,就暂停对应箱号的交付。这样能把异常留在可识别的批次里,减少整单拆包和重复确认。
站内可参考精密刨花板首件的批次复测、吸塑包装首样的材料厚度记录、垫圈加工交期异常的记录追查和精密FPC换供应商的图纸版本核对。这些页面只提供记录交接的思路,钢化玻璃加工仍应以本批来料、炉次和复核样为准。
发交期前,负责人再核对三点:待发样是否来自当前来料和炉次,破损与返工是否能定位到加工或包装动作,未覆盖的规格和时间边界是否写进交接单。三点都能回答,再给整批交期;有一项缺失,就先补记录并保留样件。


