


活接加工换供应商怎么验,先把密封面和报价条件对起来
活接加工换供应商怎么验,先把密封面和报价条件对起来
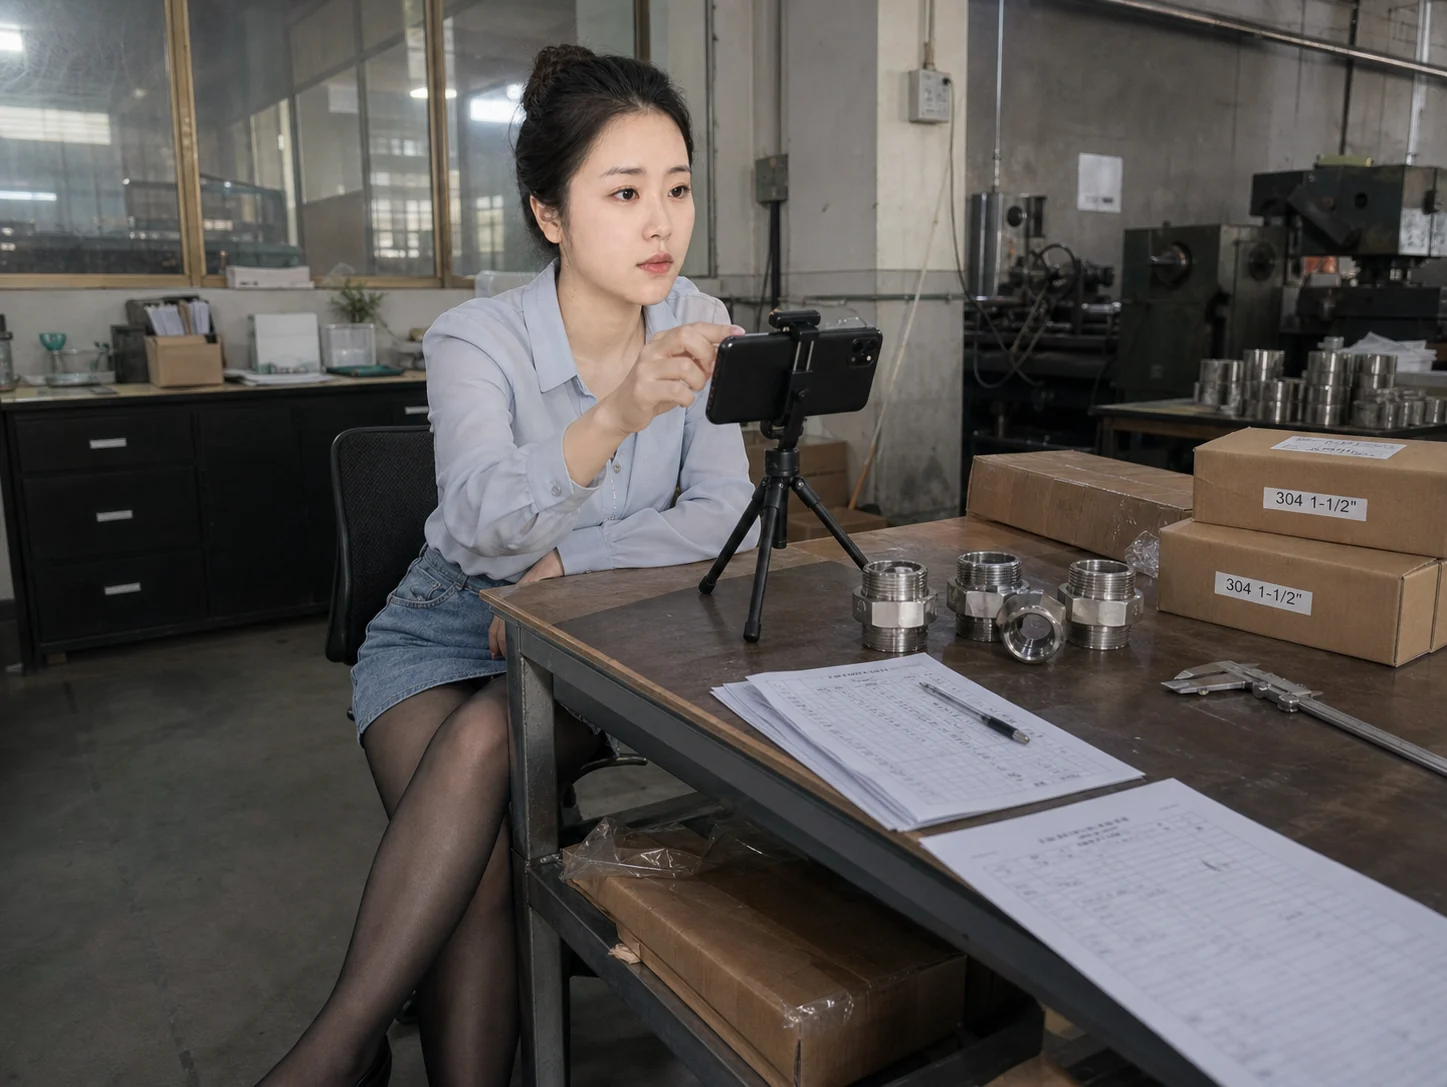
活接加工更换供应商、又遇到交期压缩时,先别只看单价。更稳妥的做法是把试样的密封面、螺纹配合、材料批次和报价清单逐项对齐,再决定放行、补测还是暂停导入。对象是同一规格的活接,条件是同一介质和装配方式;动作是先做样件核对,再按风险安排抽查;边界是任何一项关键条件没有证据,就不能把试样结果直接当成量产结论。
先把报价单拆成可检查的条件
采购或工程评审时,第一张表不要写“质量符合”这种空话,而要把活接加工的对象写具体:本体材质、接口规格、密封面形式、螺纹配合、表面处理、密封件是否随件,以及每批交付数量。供应商报价若只给总价,先要求补充这些字段,并标出哪些是固定项、哪些可替代。这样做的目的不是增加流程,而是避免低价来自少报一道工序或更换了材料。
将报价清单与现用件的检验记录放在同一页比对,优先核对会直接影响装配的项目。比如密封面有磕碰时,外观仍可能合格,但装配后会出现慢漏;螺纹牙型或有效长度不一致,现场可能勉强拧上,却会让扭矩和拆装次数失去可比性。把这些判断写成“对象—条件—动作—边界”四列,后续复核才不会靠个人记忆。
试样验收要从接口到批次
样件到厂后,先在清洁状态下检查密封面连续性、倒角和毛刺,再用配套件做一次实际装配。装配动作要记录使用的工具、紧固顺序、是否重复拆装以及最终的渗漏观察结果。只有当接口尺寸、密封件材料和装配条件都与现用件一致时,试样的结果才可用于比较;如果供应商临时换了密封件或改了表面处理,应重新标识样件,不能混在同一批结论里。
把异常分成能返工和不能放行两类
轻微毛刺、包装挤压造成的非功能性划痕,可以要求供应商返工并补交照片或复检记录;密封面缺口、螺纹乱牙、材料批次无法追溯,则属于不能直接放行的异常。对后者,动作边界是暂停入库和报价承诺,直到供应商给出纠正措施并通过复验。若交期确实紧,可先保留原供应商的安全库存,不用新件去赌现场停线风险。
量产前用一张交接单锁住边界
试样通过后,别把结论停在“样件合格”。交接单至少要写清:批准的图号或规格、密封件与本体的对应关系、首批数量、抽查比例、异常反馈时限,以及谁负责保留照片和检验记录。将这张单与供应商的批次文件绑定,仓库收货时按批次核对,生产线领用时再核对一次包装标识。这样即使后续发生混批,也能追到具体批次和责任动作。
交接时还要确认样件、报价和订单使用的是同一版本文件。若图纸更新、密封件换型或交期拆成多批,采购应在交接单上重新标记,并让供应商回签。版本不一致时,边界是暂缓放量,不用口头承诺替代记录。
如果首批表现稳定,再逐步扩大抽查;如果出现同类异常,先回到报价条件和试样记录查差异,而不是马上把问题归咎于现场装配。需要快速交接时,可参考来料验收记录的写法、精密加工试样对照方法、供应商批次追溯要点和换供应商时的印样核对步骤,把活接加工的关键证据补齐后再安排下一批。
最终判断很简单:密封面和螺纹决定能不能装,材料批次和报价条件决定能不能持续交付。把两组证据分别验完、分别留档,供应商更换才不会因为一次顺利试装而留下量产隐患。


