


聚砜代工批次波动,先复测首件再决定是否换料
聚砜代工批次波动,先复测首件再决定是否换料
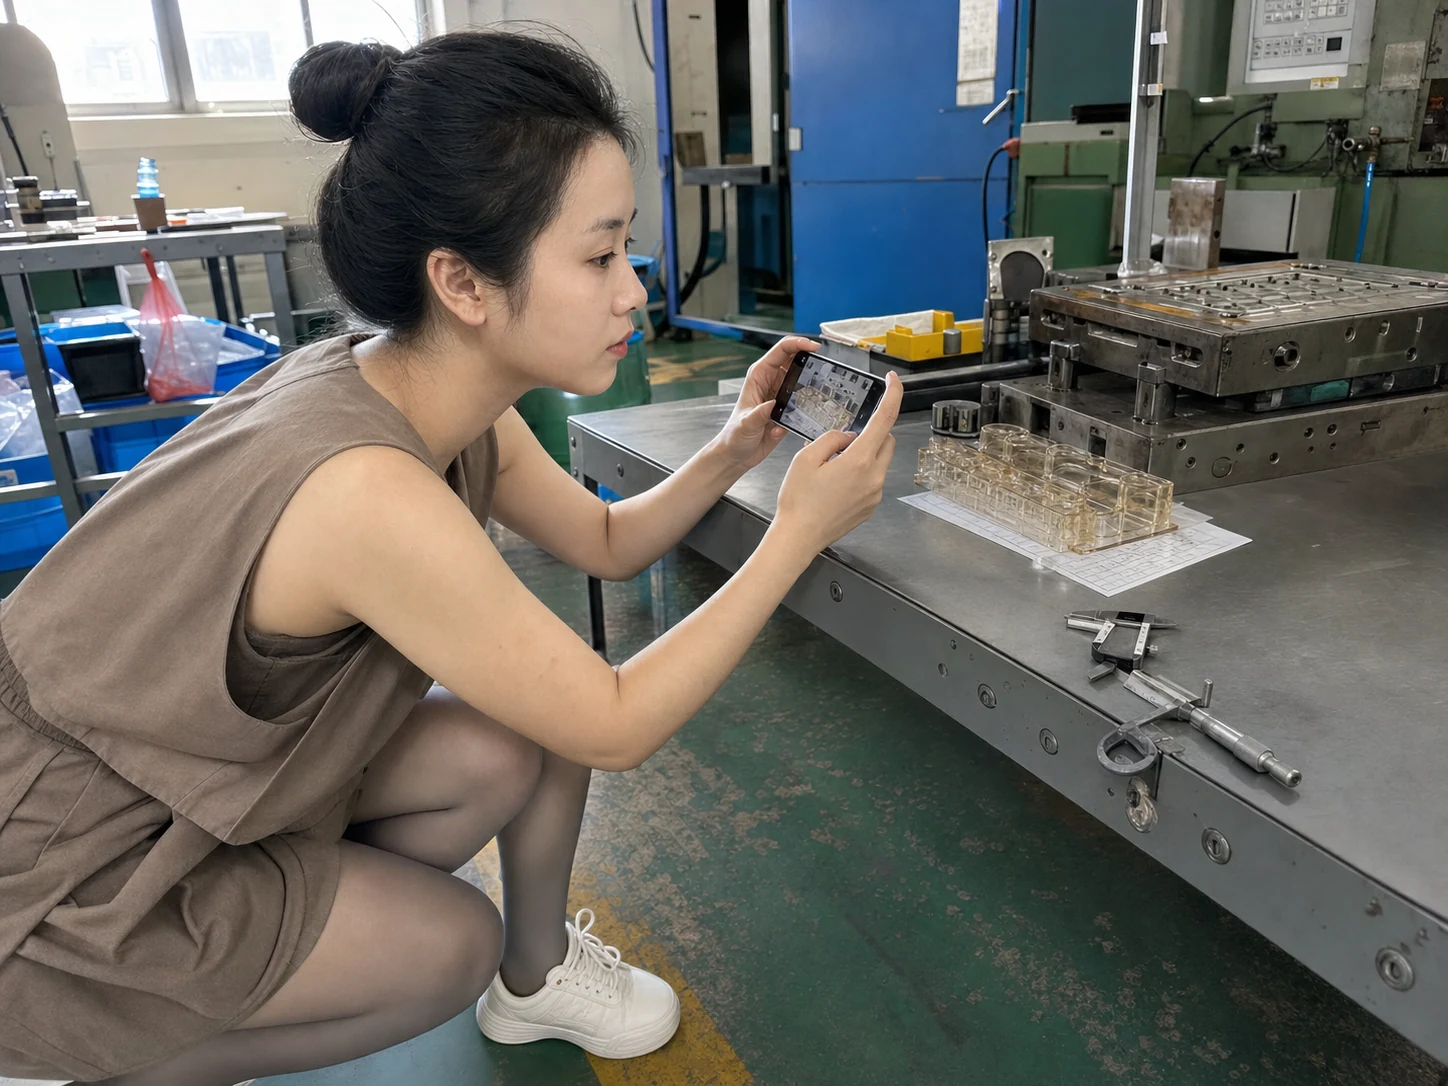
聚砜代工出现批次波动时,先把首件、干燥记录和关键尺寸复测一遍,再判断是工艺漂移还是材料替换。对象是同一牌号聚砜件,条件是同一模具、同一干燥程序和同一壁厚;动作是先做一轮样件对比,再决定调机或换料;边界是外观相近,不代表耐热、尺寸和装配余量都能直接沿用。
先确认波动来自材料还是工艺
重复订单出现银丝、缩水或尺寸偏移时,先调出合格封样、当批原料标签和设备参数。聚砜件对含水状态和熔融温度都敏感,若原料干燥时间、料筒温区或停留时间发生变化,外观和尺寸可能同时漂移。不要先把责任推给材料,也不要只看一件不良品下结论。
质量人员按同一模具连续取三件,记录重量、关键孔位、壁厚和外观缺陷。首件要在图纸上标出测量点,设备记录中写明干燥温度、保温时长、料筒温区、注射速度和保压时间。若三件的偏差方向一致,先查工艺窗口;若偏差随机出现,再核对原料批号、回料比例和换料清机情况。
供应商送来的替代牌号不能只凭熔指或颜色判断。采购应要求提供牌号、增强或阻燃状态、建议干燥条件和成型温度范围,并让工艺工程师确认是否适配现有模具。对象是同一零件,条件是同一装配载荷;动作是先做一轮小样和耐热后尺寸复测;边界是能成型,不等于能满足客户工况。
用一轮样件把换料风险压在工厂内
需要换料时,先把旧料和新料各做一组样件,模具、干燥设备和测量方法保持不变。每组至少保留一件用于尺寸复测,一件用于装配试装,一件留作封样。对比时把颜色、熔接线、翘曲、孔位和螺纹配合写在同一张表上,避免只拍照片、不留数值。
装配试装要按客户实际边界进行:同一螺钉扭矩、同一密封件、同一工作温度和同一锁紧次数。若室温合格、升温后出现卡滞,先查热后尺寸和装配余量,再决定是否退回材料。出口订单尤其要保留批号、测试日期和复核人,客户追问时可以回到具体样件。
代工厂若建议提高温度或延长保压,应在工艺卡上写明适用牌号和模具版本。调机参数不能跨模具直接复制,因为浇口、排气和壁厚会改变充填与收缩。每次变更只改一个关键变量,连续打三件后再确认趋势,避免多项同时调整导致原因无法追踪。
记录方式可参考木门样件尺寸复核、表面处理批次参数记录、叠合板首件边界确认和烘干设备交接记录:对象、条件、动作、结果和放行人缺一不可。
放行前把客户使用边界写回订单
首件通过后,不要马上把新料切换为全量生产。先按客户使用温度、受力方向和装配方式做一次模拟验证,明确哪些指标是必须满足,哪些外观差异可接受。若客户只允许原牌号,就把替代料列为禁用;若允许替代,则写清复测项目和重新确认的批量。
小批交付时,每箱附上批号和封样编号,生产、质量与外贸各留一份记录。出现客诉时先隔离对应批次,再对照干燥曲线、首件尺寸和装配照片。聚砜代工的稳定,不是把波动藏在平均值里,而是先用首件复测分清材料和工艺,再把客户边界落实到每一批。


