


精密井盖总成对不上,先看图纸版本还是先试装?
精密井盖总成对不上,先看图纸版本还是先试装?
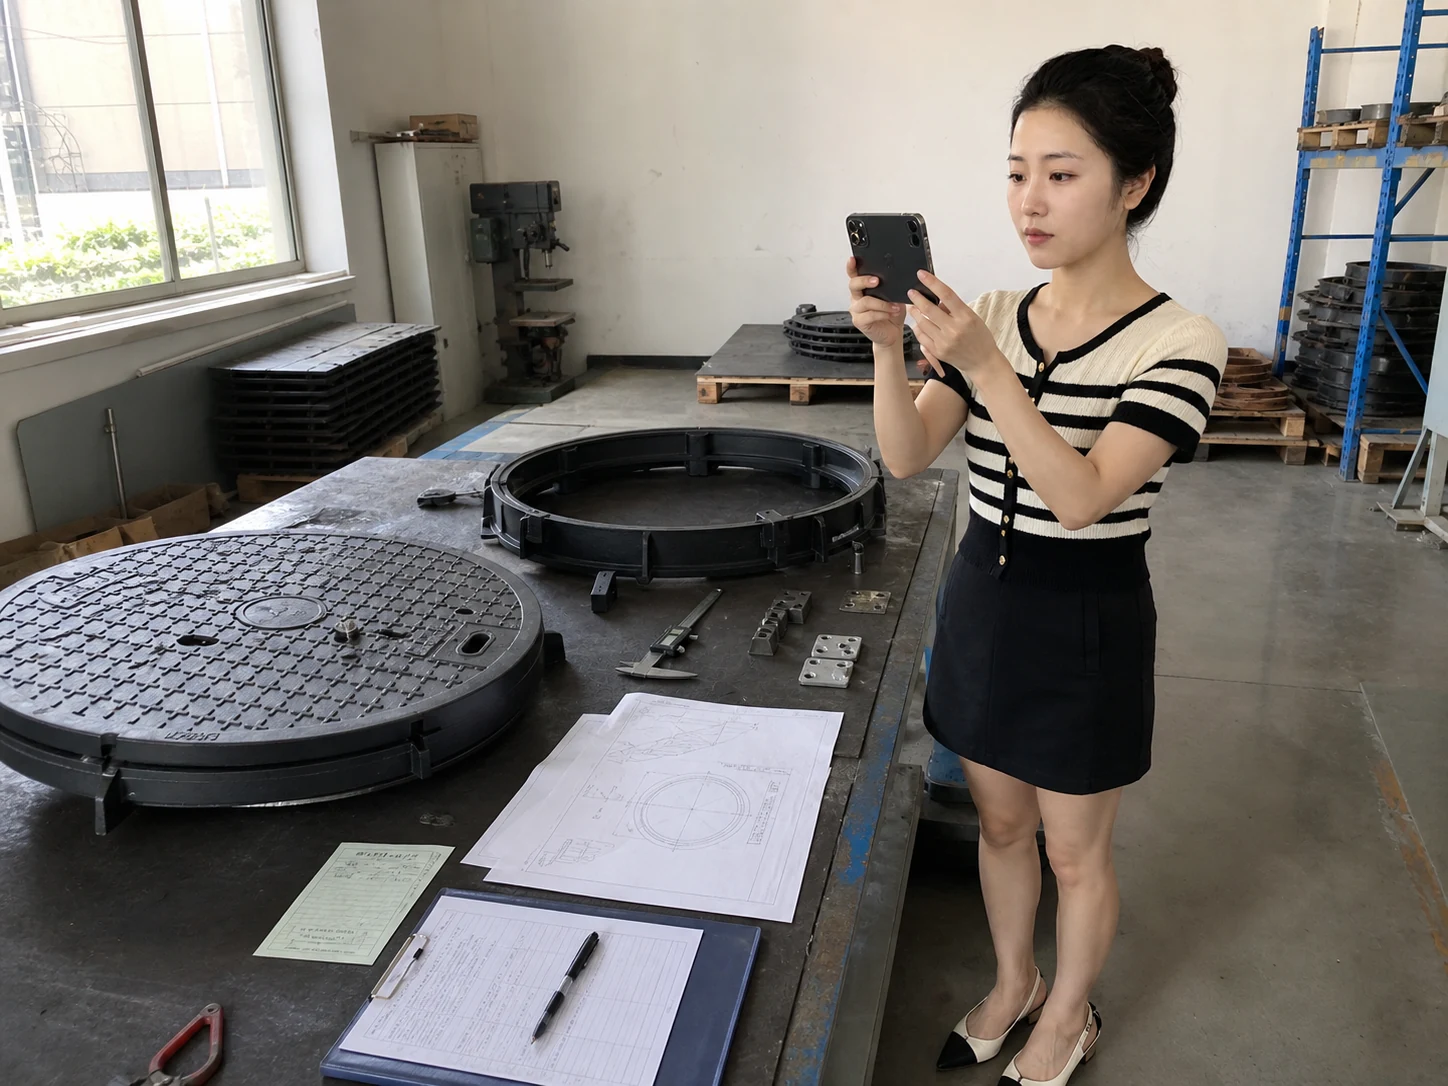
精密井盖总成对不上时,先把图纸版本、接口尺寸和装配记录对到一批,再用一套现场试装确认;一次只改一个变量,别承诺整批交付。这样可以先判断误差来自井圈、盖板和锁闭件的接口,还是供应商在装配时换了零件,避免用一张出厂检验单替代现场可用性。
工艺工程师在放量前常遇到同一型号井盖,有的能顺利落座,有的却出现晃动、卡边或开启力不同。精密井盖的结果不只由铸件或机加工尺寸决定,井圈安装面、盖板配合面、锁闭件和现场道路标高都会影响总成。先固定批次和图纸版本,再决定是否能把试装结果写成量产结论。
先把接口尺寸和图纸版本锁在同一批
询价转生产单时,工程师把井盖外径、井圈内径、承载用途、开启方式和客户接口图放进附件,供应商在装配记录里写清盖板批号、井圈批号、锁闭件型号和装配日期。接口尺寸是这一套配合关系的边界,不等于现场安装面已经满足;图纸换版而供应商仍按旧版加工时,试装差异就没有共同基准。
来料入厂先核对标签、批号、关键尺寸和数量,再将记录挂到同一生产批。若井圈或锁闭件临时替换,必须注明旧件、新件和替换原因,不能在系统里直接覆盖旧记录。后续发现盖板卡边或锁点偏移时,质量人员才能按批号回查具体零件,而不是把异常笼统归为安装误差。
装配工位使用的工艺卡要写清量具、测量位置和判定方式。比如内径测量要说明取点方向,锁闭件要记录开启动作和是否复位;只写“尺寸合格”而没有位置和动作,下一班人员无法复现。同一批中若只发现一套异常,应先保留原记录,再单独隔离该套,不用相邻件数据补齐。
一套现场试装只改变一个变量
从待放行批次抽一套井圈、盖板和锁闭件,按客户现场的安装面和标高条件试装,记录落座、晃动、锁闭和开启动作。这个动作只证明该套在该条件下可用,不证明同批所有总成都能通过;结论要写成“批号A在条件B下试装通过”,而不是“该型号全部没有问题”。
如果试装出现卡边或开启力异常,先保持零件不动,只复核一个变量,例如先换同批另一只锁闭件,或先重新测量井圈内径。一次同时更换井圈、调整安装面和改变锁闭件,结果即使改善,也无法判断原因。记录里写明变更前后照片、测量值和动作结果,后续才知道需要找供应商、装配工位还是现场施工方。
供应商交首件资料时,应分别提供报价物料表、装配工艺卡和出厂检验记录,并把记录对应到盖板、井圈和锁闭件批号。资料缺一项,工程师只能写“试装待补证”,不能把已装配数量当作可交付数量。客户临时改井圈深度、锁闭方式或道路标高时,旧试装只能用于追溯,不能继续支撑新条件。
试装通过后再拆分量产交付
试装通过后,把已验证的总成批号、现场条件和待补资料写回放行单,分开列出已确认批次与仍待复核批次。若只验证一套,不要让整批交付日期看起来像全部已确认;工程师可给出批号对应的交接窗口,其他批号只给时间区间,并列明复核责任人。
客户追问“为什么同一型号要分批交”时,工程师沿着图纸版本、零件批号和试装动作回查,就能解释差异来自哪一个接口。相关的三边封加工的材料与首件验证、修枝剪代工的来料与封样判断、威化代工的包装批次追溯、地砖代工的样板与装箱核对,可作为不同代工订单把图纸、批次、试装和交付条件串成回查链的站内参照。


