


精密锚固件交期卡住,先查图纸变更还是材料到料?
精密锚固件交期卡住,先查图纸变更还是材料到料?
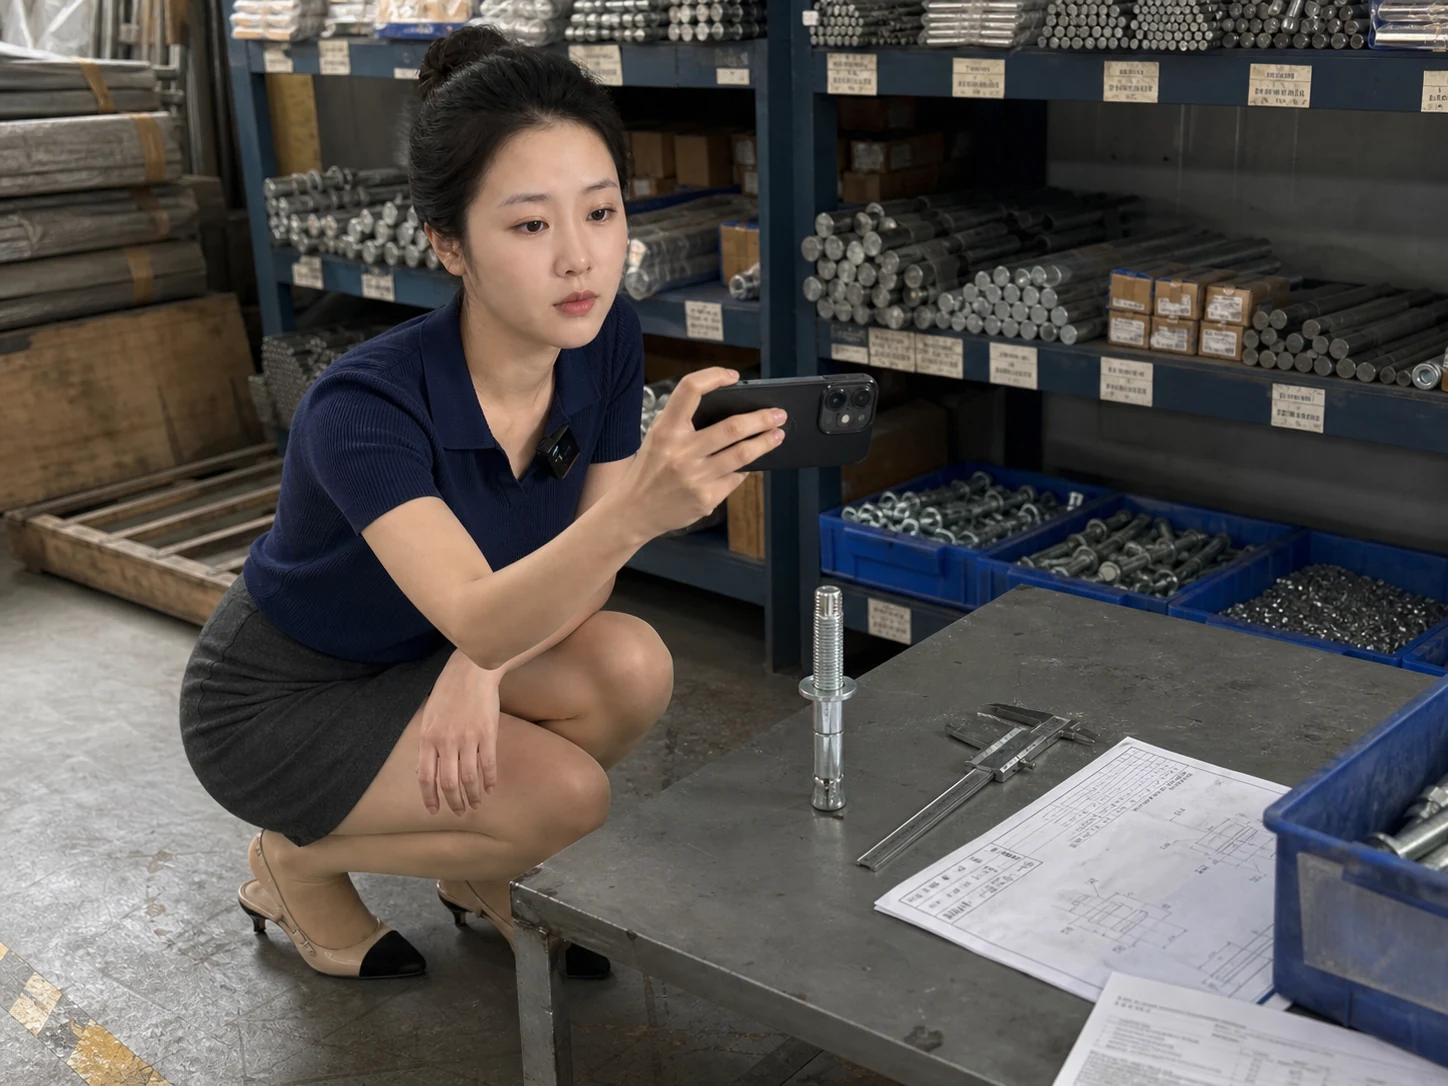
精密锚固件交期卡住时,先把图纸版本、材料批号和物料表对到一单,再用一件样品做装配试验;只改一个变量,别把整批算已完成。这样能先分清是上游钢材、螺母或表面处理没有到齐,还是供应商在改图后仍按旧物料生产,避免用一张交期表掩盖规格依赖。
销售跟客户确认交货日期时,供应商常说“材料在路上”,工程师却发现不同批次的锚固件外径、螺纹或长度标注不一致。精密锚固件的交付不只发生在车削、冷镦或热处理段,材料入库、外协表面处理、配套螺母和装配试验都会形成先后依赖。先固定这一单的图纸和批号,再判断能不能恢复排产。
图纸版本要和上游物料对成一单
询价转生产单时,销售把锚杆长度、螺纹规格、端部形式、表面处理和安装用途放进附件,供应商在物料表中列出钢材牌号、线材批号、螺母型号和到料时间。物料表是采购范围,不等于已经加工完成;图纸换版而上游仍按旧版下料时,交期和装配结果都会失去共同基准。
仓库收料先核对标签、炉批号、数量和外观,再把钢材、螺母或垫片的批号挂到同一工单。若供应商临时换材料或换表面处理,必须写明旧批号、新批号和替换原因,不能只在聊天里说“性能接近”。后续发现螺纹咬合、锈蚀或长度偏差时,质量人员才能先按批号回查,而不是把异常笼统归为车削误差。
国家市场监督管理总局全国标准信息公共服务平台列有现行《紧固件机械性能 螺栓、螺钉和螺柱》(GB/T 3098.1-2010),页面明确了标准名称、状态和主管归口信息;它用于说明紧固件机械性能标准的适用主题,不替代本订单对材料批号、图纸版本和表面处理的企业记录。需要核对标准主体时,可查看全国标准信息公共服务平台的GB/T 3098.1-2010页面。
一件样品先做装配试验
从待交批次抽一件锚固件,按客户现场使用的底座孔径、配套螺母和拧紧动作做装配试验,记录螺纹旋入、端部贴合、锁紧和拆卸是否顺畅。这个动作只证明该件在这组条件下可用,不证明整批都相同;结论要写成“批号A在条件B下通过”,不要写成全批已确认。
如果样品出现旋入发涩或长度不符,先保持其他条件不变,只复核一个变量,例如换同批另一只螺母,或重新测量图纸规定的有效长度。一次同时换钢材、改螺纹和换表面处理,结果即使改善,也无法判断原因。把变更前后照片、测量值和装配动作写回工单,后续才知道责任在上游材料、外协处理还是装配工位。
供应商回复交期时,要把“材料已到”“待机加工”“待表面处理”“待配套螺母”“可装配试验”分开写,并附每个状态对应的批号或外协单号。若只完成车削,不能把车削完成时间写成整套锚固件可交接时间;若样品尚未通过装配试验,也不能用一件样品的照片覆盖未检批次。销售可以保留排程窗口,但客户日期要标明前置条件。
订单备注最终写清图纸版本、材料批号、样品编号、装配条件和待补资料责任人。客户追问“为什么同一型号分两天交”时,销售可以沿着物料表、批号和样品试验回查,而不是重复转发聊天截图。相关的精密井盖总成的接口试装判断、三边封加工的首件与下游验证、修枝剪代工的来料与封样交接、威化代工的包装批次追溯,可作为不同代工订单把上游物料、样品动作和交付条件串成回查链的站内参照。


