


热熔胶加工换供应商,先比材料规格还是先做首样?
热熔胶加工换供应商,先比材料规格还是先做首样?
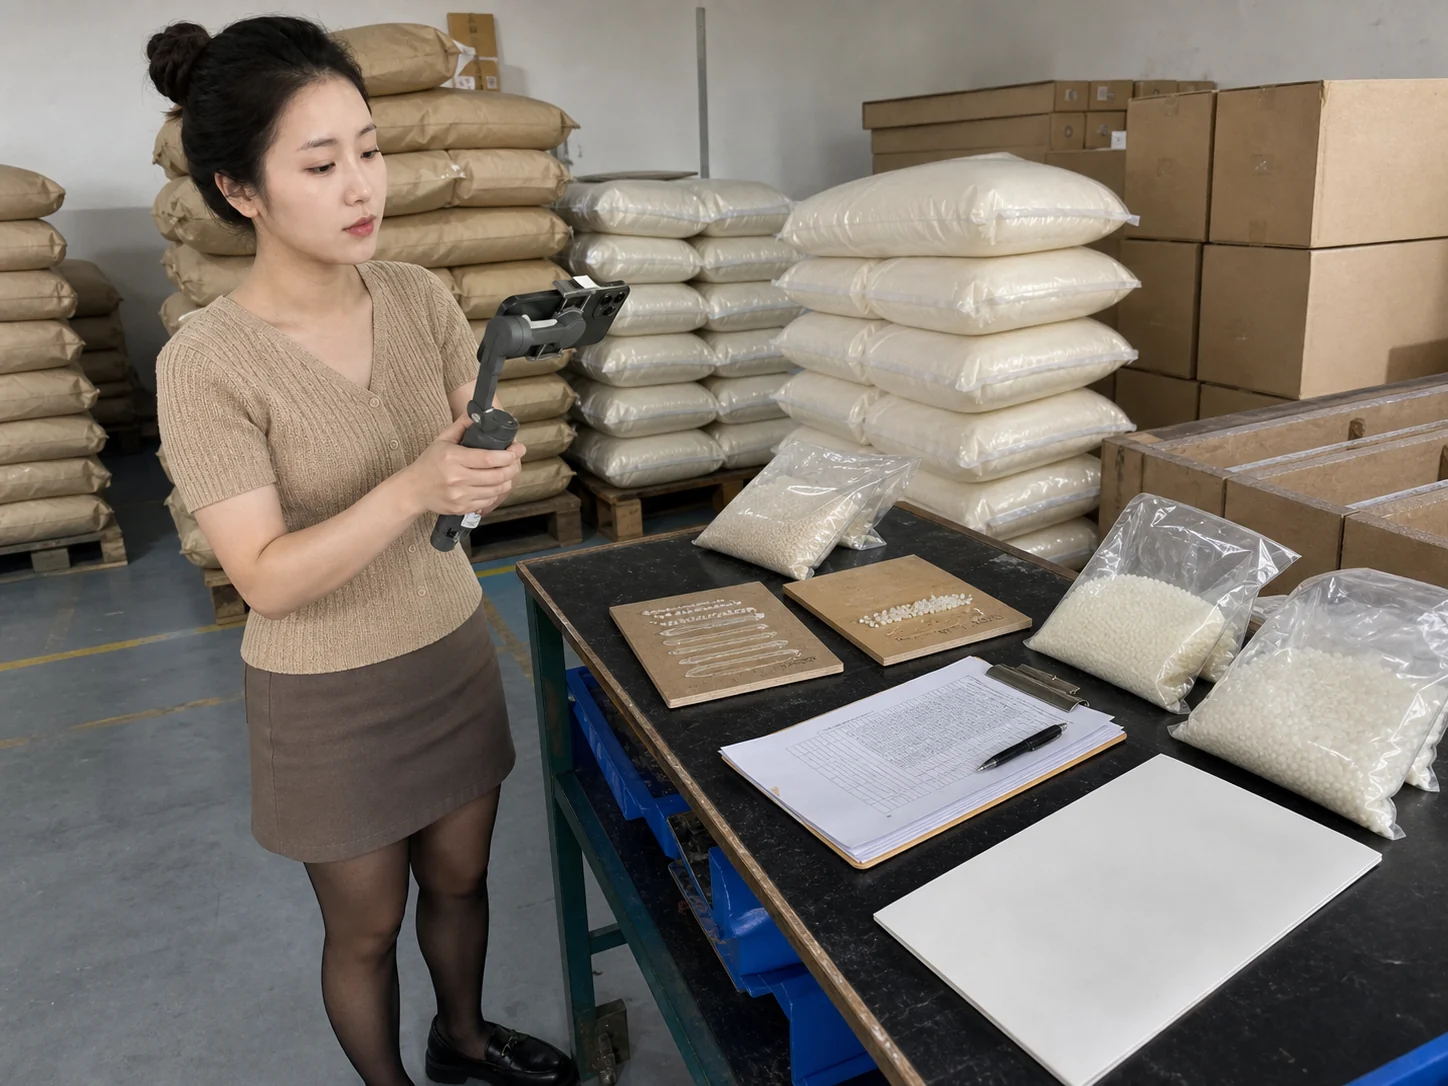
热熔胶加工更换供应商时,先对齐材料规格、批次文件和上胶工况,再做首样核对熔融与粘接;条件未齐,只给待确认的交期和价格,不直接转量产。这个顺序能把新胶的差异留在来料环节,避免赶货时把一锅不确定性带进整批。
生产经理遇到急单,常会拿两家报价先比每公斤单价。单价可以先看,但首样没有跟上,后面的上胶温度、开放时间和粘接表面就没有共同起点。热熔胶加工的材料规格要能指向本次胶粒或胶条的型号、颜色、包装批次和储存要求,客户工况则要写清基材、上胶方式和后续装配时间。只写“同款热熔胶”,不能证明两批材料可直接互换。
换供应商先核对哪两份材料资料
先看供应商材料单。单据应写明产品型号、批次、包装数量、生产日期和储存条件,并标出配方或包装是否发生变更。若只有系列名称或没有批号的电子报价,采购可以记录价格,却不能把它当成来料身份。到货后把箱号、封签和材料单一起拍照留存,抽样才不会抽错对象。
再看材料规格书。它应与客户工况使用同一套名称,至少能对应颜色、推荐上胶方式和适用基材。工程人员把规格书版本与材料单逐项对照,发现型号后缀、包装形式或储存要求不一致,就把差异退回采购;不要用“熔点差不多”替代版本确认。规格书没有给出客户所需条件时,先列缺项,不用经验补写。
如果这批热熔胶需要观察加热后的稳定性,可参考国际标准化组织发布的 ISO 10363:1992《热熔胶热稳定性测定》。该文件描述在操作温度下重复测量黏度、软化点,并记录结皮、烟雾、分相、凝胶和颜色变化。它规定的是热稳定性测定方法,不替代客户基材、设备和装配时间的确认,标准页面见ISO 10363:1992 文件主题。
两份资料能指向同一批,才进入首样。客户只说“照旧使用”而没有基材或装配时间时,先把这些条件写进待确认栏;此时可以给出区间价格和交期预估,不能承诺胶料一定能在原设备上连续生产。
首样怎样把低价与实际损耗放在一起看
从新供应商同一箱材料取一份首样,沿用原有设备、上胶方式和基材准备动作。先记录箱号、规格书版本和开封时间,再按客户会用的装配节拍完成一件粘接样。观察熔融是否均匀、拉丝或结皮是否异常,并记录冷却后是否出现开胶。一次只换供应商材料,才能把差异留在这条证据链上。
若首样粘接强度看起来正常,但上胶时出现拉丝或堵头,先复核设备温度显示、喷嘴清洁和材料储存,再回查供应商批次。若换回旧料后现象消失,也只能说明这组设备和基材条件下存在差异,不能直接推断新供应商整批都不合格。把样品编号、设备状态和异常照片写回材料单,下一次复样才有对照。
成本表应把材料单价、设备清洁、堵头停机、首样耗用和不良隔离放在同一行。低价只有在相同基材、相同上胶节拍和相同包装批次下才可比较;换了包装或储存时间,就重新取样。首样通过只说明这一箱材料在这组条件下可以继续评估,不代表后续批次无需抽查。
需要参考其他行业的换料交接,可查看纸品加工的换料试样记录、荧光涂料外协的试片对照、分散剂加工的小批试样和油墨加工的批次与印样核对,但热熔胶加工仍以本批材料单、规格书和客户上胶工况为准。
负责人今天只抽查一箱:材料单和规格书是否指向同一批,首样是否只替换供应商材料,异常能否追到设备与基材条件。资料或记录断开,就先留样、补齐条件并给出带边界的预估;证据接上,再把首样结果交给采购和生产决定是否扩大到量产。


