


抽芯铆钉加工换供应商,首件验收先盯哪项?
抽芯铆钉加工换供应商,首件验收先盯哪项?
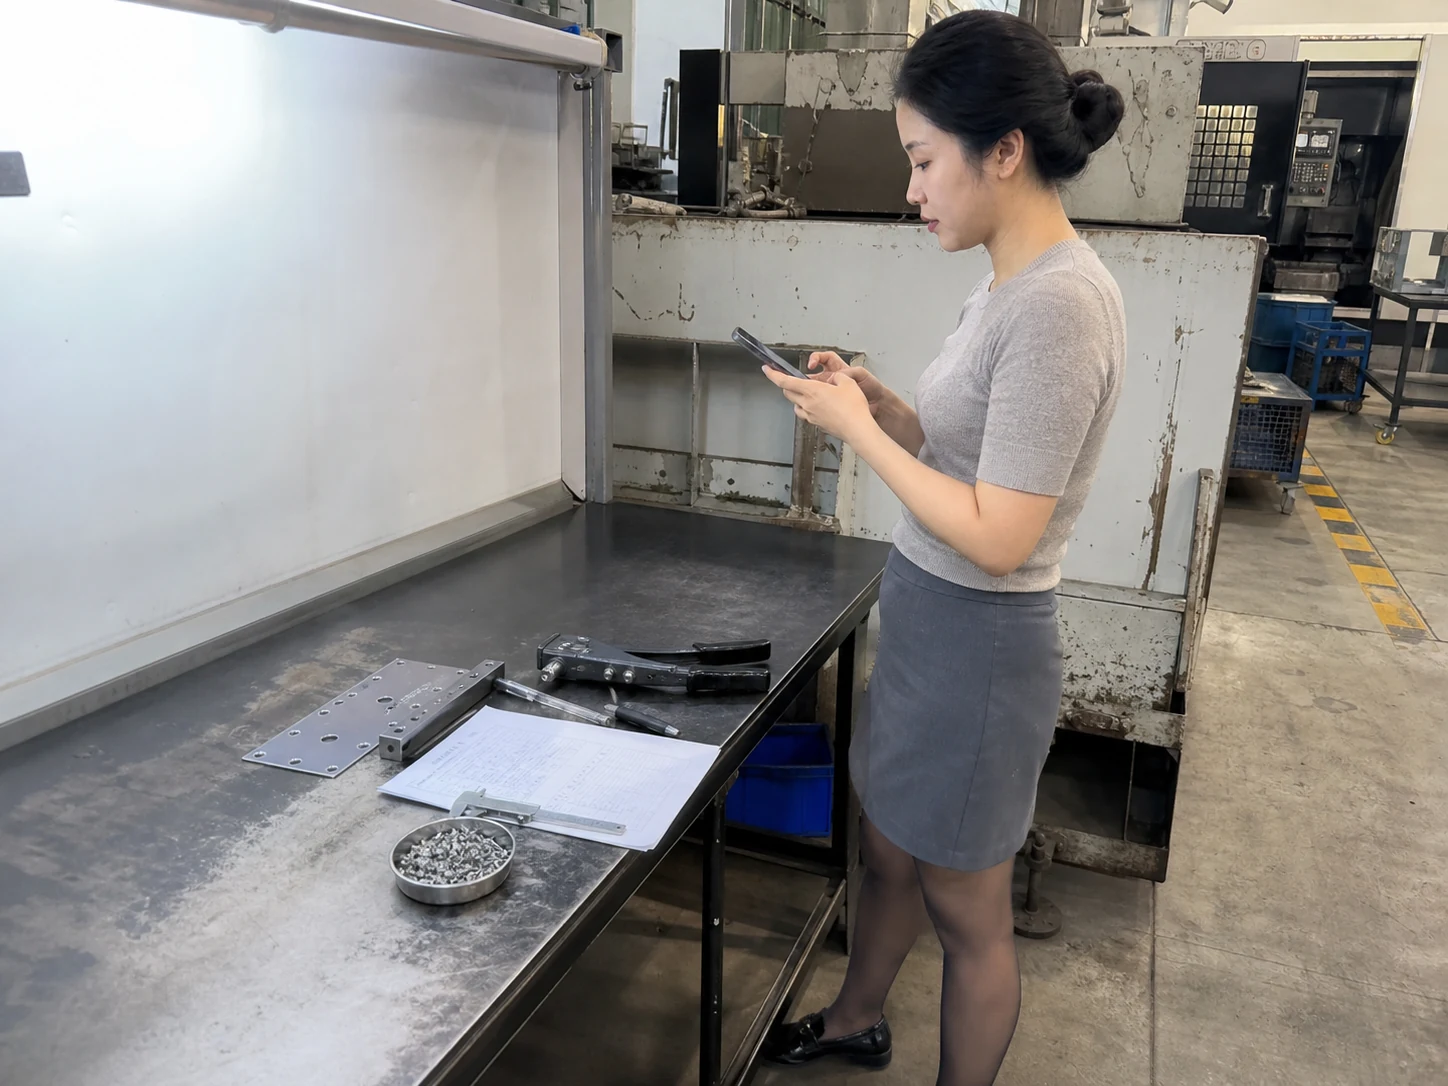
抽芯铆钉加工更换供应商时,首件验收应先把客户图纸、当批工单和实物记录对到同一批,再核对铆钉夹持状态与铆接外观;如果批次、孔位或拉铆设备记录缺一项,就先留样补证,不直接把新供应商放进量产排程。这个顺序能把供应商切换的风险留在一锅小批试制里,也让采购比较的不只是报价。
项目经理在交期很紧时,容易只看单支价格和承诺日产量。尺寸、材质、表面状态和适用板厚若没有与图纸版本绑定,后面的夹持力、钉头成形和返工数量就无法归因。换厂后出现松动或外观不齐,先查资料链,再决定是否调整参数。
图纸和工单怎样锁定首件边界
先从客户图纸确认铆钉公称直径、长度、头型、材料或表面要求,以及被连接板材的厚度范围。图纸有修订号时,把修订号写进工单;没有明确的板厚或孔径时,列为待确认条件,不在现场凭手感放宽。这里的“夹持”是铆钉在规定板厚组合中形成有效锁紧的状态,不能只看外露钉杆长短。
工单再补齐供应商批号、模具或枪头编号、设备设定、操作日期和首件数量。若同一批换过枪头、拉铆嘴或供料箱,应在记录里分段标记。这样首件出现钉头偏斜时,检验员能先把问题定位到批次、孔位还是工具,而不是把整批都归为“材料不稳定”。
首件实物要和图纸放在同一托盘,样品编号与照片、测量记录互相指认。对照样可以来自已放行批,但只能作为外观参照,不能自动替代新供应商的功能确认。资料链断开时,最小动作是补拍孔位和铆接面,补记设备与批号,再决定是否继续试制。
一批小样怎样查夹持与铆接外观
小批试制沿用最终装配会使用的板材组合、孔位和拉铆工具,只替换供应商批次。先测孔径和板厚,再按统一动作完成拉铆,记录拉铆时间、异常声响、芯杆断裂位置和铆钉头贴合情况。不要一边换供应商一边改孔径或枪头行程,否则即使结果变好,也说不清是哪一个变量起作用。
夹持检查看连接件是否被拉紧、板材是否出现明显间隙和压伤;外观检查看钉头是否偏斜、翻边是否连续、芯杆断口是否异常。抽检发现一枚松动,不要只挑出这一枚就继续放量,应按同一批号扩大取样,并把不良位置回写到首件记录。这里的判断边界是“在记录条件下通过”,不是给供应商永久合格结论。
若新批次返工率上升,先把不良按孔位、工具编号和操作时间分组。孔位集中异常,回看钻孔和去毛刺;工具编号集中异常,检查枪头磨损与行程;时间段集中异常,核对供料和停机重启。每次只改一个条件并保留样品,采购才算得出真实损耗。
报价差异怎样换算成可交付成本
供应商报价表应列单支价格、首件试制费、包装数量、运输批次和异常处理方式。成本比较还要加入不良铆钉、拆除重铆、停线等待和追加检验;若新厂单价低但返工多,按合格交付数量折算后可能更贵。没有同一板厚、同一工具和同一批号的对照,不能把两家报价横比。
交期承诺也要绑定证据:工单上的日产量只是排产计划,只有首件通过、批次可追溯且小批连续结果稳定,才可以给出带条件的放量日期。供应商无法提供批号或过程记录时,先把订单拆成可隔离的小批,并在收货处保留首件样。这样即使异常出现,也能只冻结对应批次,不牵连已经验收的货。
需要参考站内其他加工环节的交接写法,可查看预制菜加工的留样交接、威化代工的装箱批次核对、花生糖代工的配方版本确认和无花果干代工的原料批次复核,这些页面只作记录方法参考,抽芯铆钉加工仍要以本批图纸、工单和首件结果为准。
放量前只做一个过程检查:随机抽一件首件,能否由样品编号追到图纸修订号、供应商批号、孔位和工具记录,并能复核夹持与外观结论。追不到就先补记录、隔离该批;追得上且小批结果一致,再把报价与返工、等待一起交给采购和生产决定。


