


定型加工尺寸波动,先查配方还是先做一件试样?
定型加工尺寸波动,先查配方还是先做一件试样?
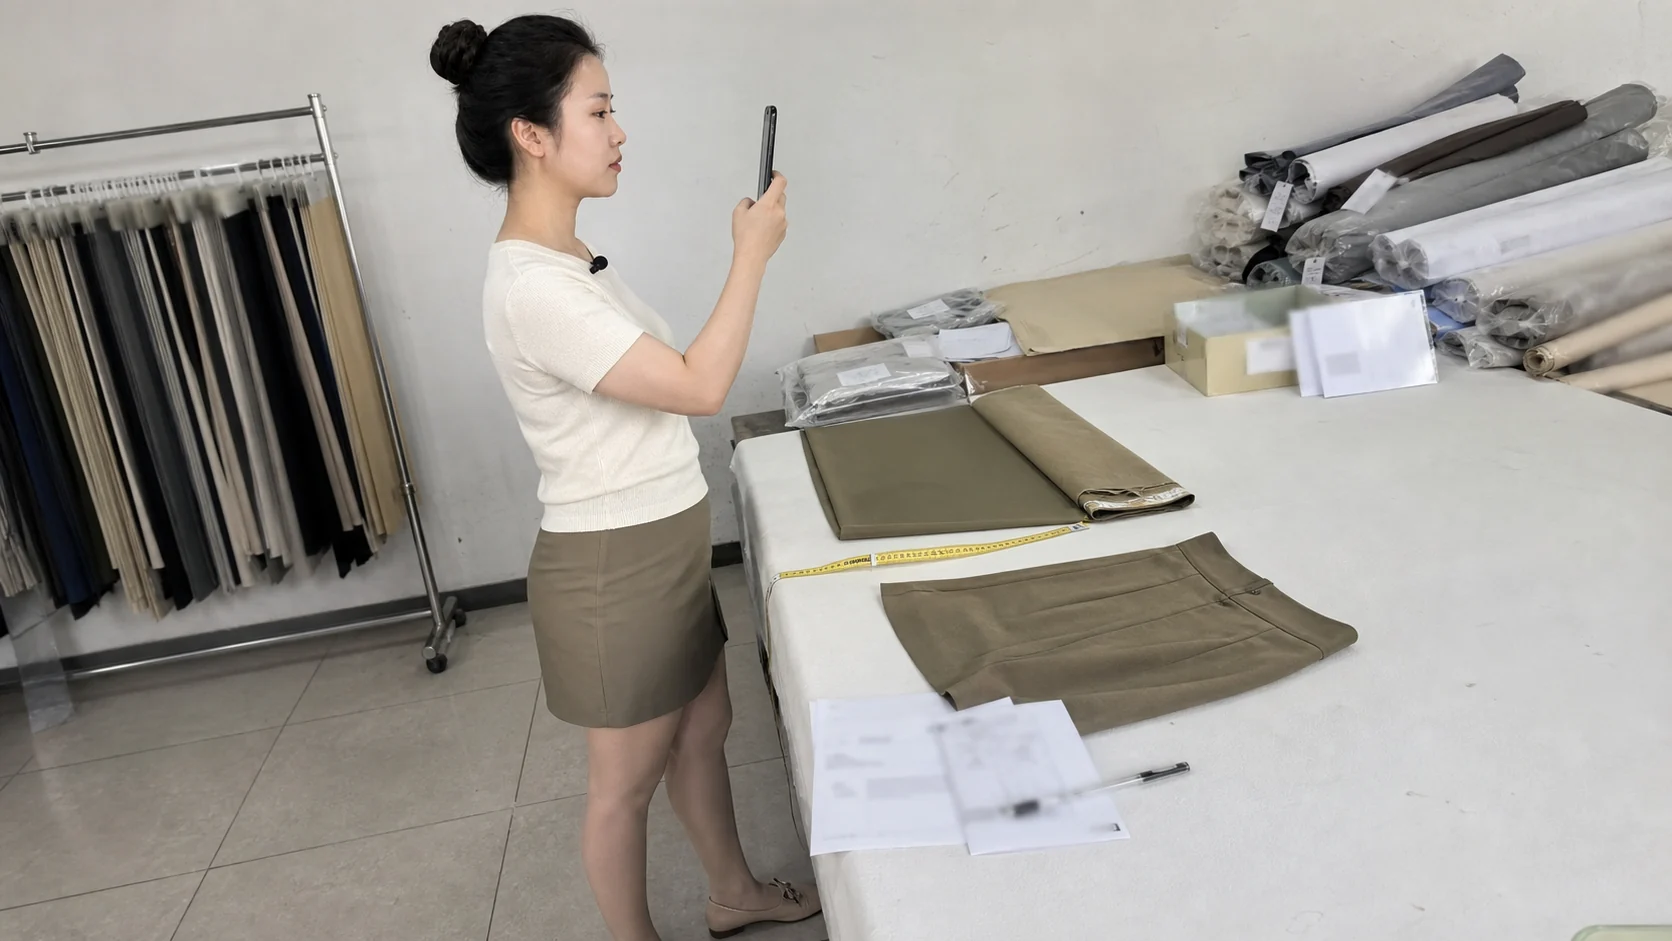
定型加工急单报价时,如果尺寸出现波动,先把坯布批次、工艺卡和成衣规格对到同一批,再做一件样衣复核。条件没对齐,不直接改温度放量。这个顺序给工艺工程师留出一个小样判断点,先分清来料、定型动作和下游缝制的影响。
定型加工的结果不只由设备设定决定,坯布含潮状态、门幅要求、配方版本和出机后的回缩都会影响成衣尺寸。急单把旧工艺卡直接套进新批次,返工通常在成衣环节才暴露。先追同一批的记录,再安排一件样衣,能减少检验台反复测量。
坯布批次和规格怎样锁到同一张工艺卡
收到报价需求后,工艺工程师先在工艺卡上写清坯布批号、纤维组成、初始门幅和客户成衣规格。工艺卡是现场执行定型加工的条件记录,不是供应商的宣传页。若客户只给成衣尺寸,没有坯布批次或允许偏差,先列出缺项,再让业务确认,不能凭上次订单补写。
配方版本要和设备工单一起留档,记录定型温区、速度、超喂或拉幅动作的设定来源。这里不需要把每个参数都当成结论,而是要能说明哪一版条件做出了这批布。急单换了坯布批次时,旧配方只能作为待比较资料,不能直接当放行依据。
来料检查先取同一批的少量坯布,标记卷号和取样位置,量门幅并记录布面状态。门幅记录只说明被抽到的位置,不能代替整卷判断。若卷头和卷中差异明显,就把差异写入工艺卡,后续样衣要从对应位置取料,避免把不同位置拼成一个结论。
成衣规格还要注明缝制方式、洗后或熨烫后的测量状态,以及客户给的尺寸基准。定型加工只负责改变布料的形态稳定性,不能替代成衣缝制或后整理验证。条件少一项时,工程师在报价回复里标出待确认的尺寸边界,先给出试样计划,不先承诺大货尺寸。
一件样衣先排除哪类尺寸误判
从同一卷坯布取一件样衣用料,按当前工艺卡完成一次定型,再交给同一缝制方式制作。样衣记录要带回卷号、工艺卡版本、定型机台和测量状态。把样衣与上一批已确认的样衣并排测量,先看关键部位的门幅、长度和缝后偏差,再看布面是否出现新的变形。
如果定型出机尺寸已经偏离工艺卡,先复核坯布批次和设备记录,不急着改配方。若出机尺寸接近要求,缝后才出现偏差,重点转到缝制张力、裁剪方向和测量状态。两种情况不能混成“定型不稳”,否则供应商会反复改温区,却没有对应的复核对象。
样衣只用于这一次坯布批次、工艺卡版本和成衣规格的组合。换了纤维组成、客户尺寸基准或后整理动作,就要重新取样。样衣通过也不代表整卷全部一致,量产前仍按卷号抽查,并保留异常位置的布样和照片,方便后续追溯。
什么条件下才把定型结论交给量产
当坯布批次、工艺卡、设备记录和成衣规格可以互相指认,且一件样衣在约定测量状态下达到尺寸要求,工艺工程师才把这组条件写入量产排程。排程记录同时注明适用卷号和复核人,避免采购把同一配方扩展到未验证的坯布。
若样衣尺寸合格但布面状态与上一批不同,先把差异标注为待确认项,安排少量复测,不直接修改所有工艺参数。若出机尺寸和缝后尺寸都偏离,先暂停放量,回看批次、工艺卡与设备记录的时间顺序。只有原因指向明确,才选择一个变量做下一件样衣。
站内可参考验布定制交付中的色差条件核对、精密缝制换面料的试样成本判断、婴儿装加工首样的辅料记录和纸品加工换纸材的成品试样。这些页面只提供记录衔接的做法,定型加工仍应以当前坯布批次、工艺卡和样衣测量状态为准。
给量产下结论前,工艺工程师再问一遍:样衣的卷号能否追到工艺卡和成衣规格,尺寸是在同一测量状态下记录的吗?两项都能回答,再安排放量;有一项答不上来,先保留小样,不把急单压力变成整批返工。


