


车刀片定制首件验收,先对刀尖尺寸还是涂层记录?
车刀片定制首件验收,先对刀尖尺寸还是涂层记录?
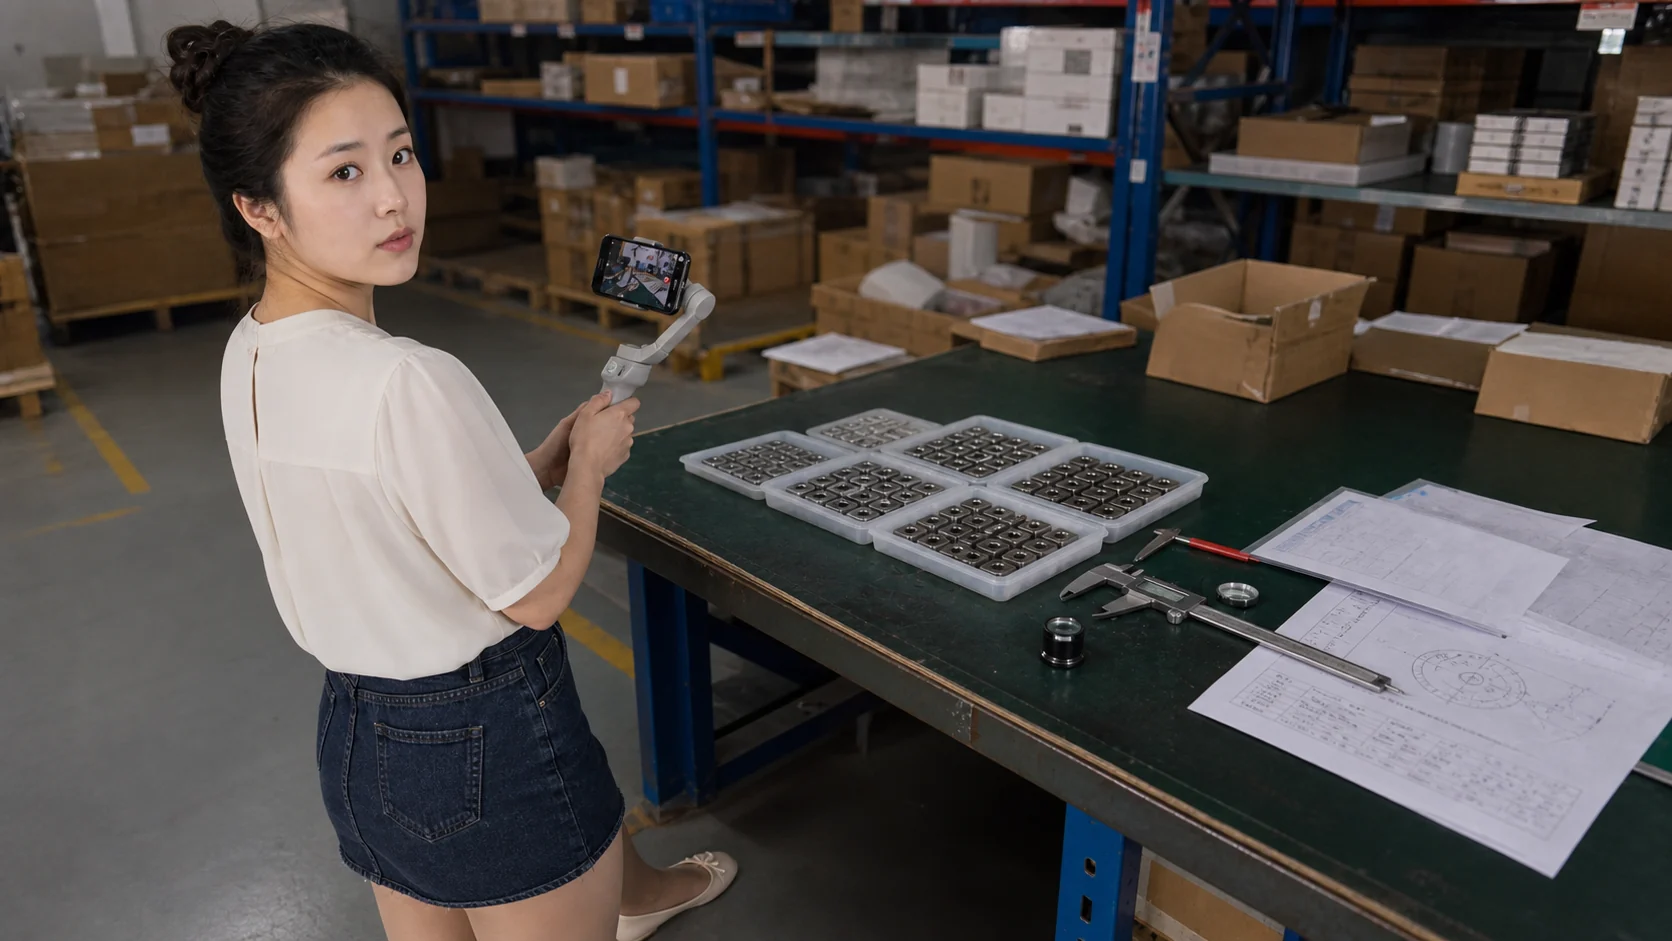
车刀片定制首件到料时,先把图纸版本、应用条件和报价BOM对到同一批,再核对刀尖尺寸与涂层外观记录。资料没对齐,不直接放量。这个顺序适合工艺工程师做来料判定,能把刀片本身的偏差和装夹、切削条件的影响分开。
量产前的首件验收如果只看外观,后续换批时容易出现同型号却不好用的情况。车刀片加工对象要接到刀杆、工件材料和切削任务,报价中的牌号或涂层描述也要能追到实物批次。先确认输入,再决定抽检范围,检验资源才不会堵在重复测量上。
图纸和应用条件怎样对应同一盒刀片
工艺工程师先在来料单上记录图纸版本、刀片型号、刀尖几何和数量,再把供应商回传的报价BOM放在同一份首件记录里。报价BOM是供应商列出的物料与加工信息清单,不能代替图纸。若两份资料的型号或版本对不上,先暂停入库判定,要求供应商按当前版本补确认。
应用条件要写到这盒刀片将面对的工件材料、车削方向、装夹方式和预期切削任务。它们不是在替代试切,而是帮助判断图纸上的刀尖角、断屑槽或涂层描述是否有明确使用边界。条件缺一项时,记录中标出待确认项,不把旧批次的使用经验直接套过来。
来料抽样先按盒号或批次分组,保留外包装标签和供应商批号。对同一批取少量样片,逐项核对刀尖尺寸、槽型轮廓和可见涂层是否与图纸及报价BOM一致。尺寸记录只说明抽到的样片,不能推断未抽样的全部刀片都相同,因此异常时要扩大到同批复核。
一盒对照先排除哪种首件误判
把新供应商的一盒首件与上一盒已确认样放在同一光线下,使用同一把量具和相同放大倍数观察。先记录刀尖尺寸和槽口轮廓,再记录涂层颜色、覆盖连续性及边缘缺口。这里的对照只针对相同图纸版本、相同应用条件和相近批量,换了工件或刀杆就要重新建组。
如果尺寸落在图纸要求内而涂层记录缺失,先补供应商批号、涂层说明和来料照片,再决定是否安排试切。若涂层外观与确认样不同,同时刀尖尺寸也有偏差,先隔离这盒并复核图纸版本,不能只让检验员重复测量。若只有少量边缘磕碰,记录磕碰位置与数量,交给工艺工程师判断是否影响装夹和切削。
首件记录应留下抽样数量、量具编号、观察条件和复核人。工艺工程师可以据此把问题分成资料缺项、尺寸偏差和外观异常三类,再安排对应动作。三类记录不要合并成一句“来料不良”,否则供应商复盘时无法知道需要补文件、重检还是换包装。
什么条件下可以把首件结论交给量产
当图纸版本、应用条件、报价BOM和批号都能追到同一盒,且抽样记录与确认样一致,才把这盒标为待试切。试切前固定刀杆、工件材料和切削任务,只观察约定的加工表现,不能用一次试切替代后续批次的来料检验。试切条件有变化时,原结论只保留作参考。
若资料完整但刀尖尺寸或涂层外观出现超出确认样的差异,先隔离同批,通知采购和供应商补充说明,再决定重检或退换。只有在同一批复核通过、应用条件没有变化时,工艺工程师才把首件结论写入量产放行记录。新图纸、新工件材料或新涂层批次,都不在这次结论的适用范围内。
站内可参考抽芯铆钉加工换供应商的首件验收、氮化硼代工换料的批号追溯、型材代工换供应商的料单版本核对和钣金件加工出货前的样件编号记录。这些页面只提供记录衔接的做法,车刀片定制仍要按当前图纸、应用条件和首件样片复核。
交给量产排程前,工艺工程师只需再抽查一盒:标签能否追到图纸版本、报价BOM、尺寸记录和涂层说明。能追上,再安排试切和放行;追不上,先补资料或隔离批次,不把同型号当成同状态。


