


锁眼代工首件异常,先查定位还是先复测线迹?
锁眼代工首件异常,先查定位还是先复测线迹?
锁眼代工做首件验收时,先核对工单、过程卡和成衣定位,再复测一件样确认线迹与孔位;三份证据没有对齐,就不直接放量。这个顺序适合来料批次波动和交期紧的订单,先把一个验收点说清,再判断是否需要扩大抽样。
同一件衣服换了面料批次、裁片方向或扣位版型,锁眼位置和线迹状态都可能变化。只看成衣正面,很难分辨是定位偏差、机台动作还是面料边缘问题。把输入记录与成品结果连在一起,质量人员才知道该把返工留在何处。
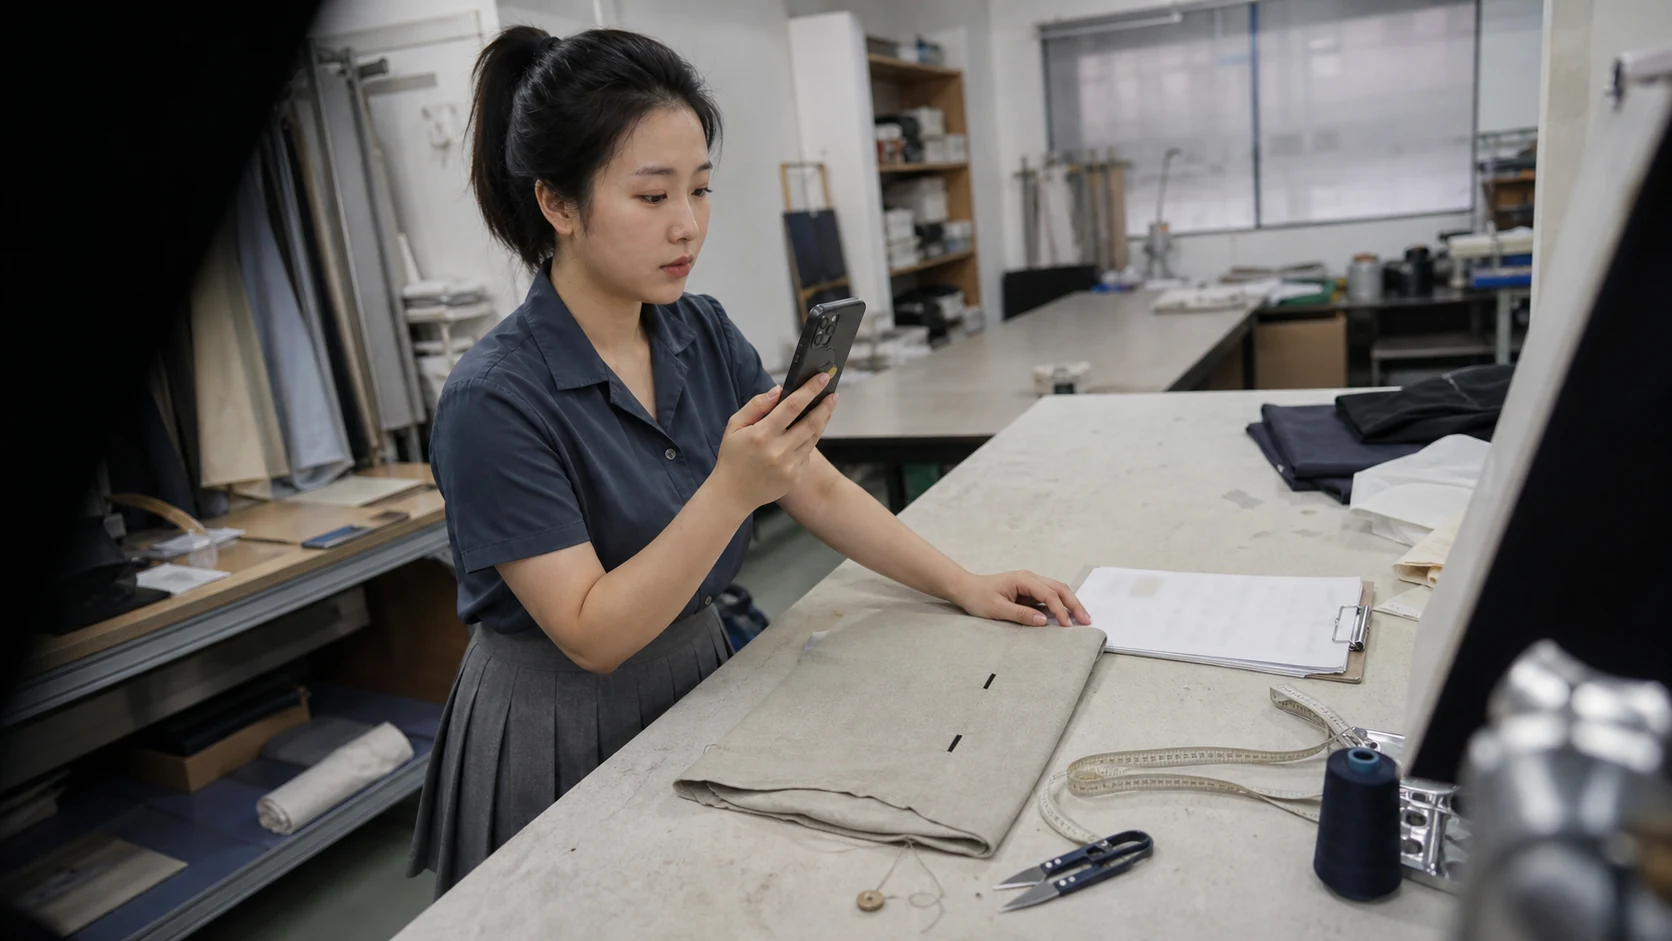
首件先核对哪三份输入
收到新批裁片时,先在工单写下客户款号、面料批次、裁片方向和锁眼数量。锁眼代工的批次号要能回到来料标签,仓库简称不能直接当作客户款号。若裁片没有方向标记,先补定位线和照片,再交给加工人员开机。
过程卡用于记录机台、针线、线迹密度和换线时间。遇到线迹松散、跳针或孔边起毛,先看异常是否与换线、停机或针板调整同时发生。过程卡说明做过哪些动作,不等于已经证明根因,结论要留到样件复测之后。
成衣定位要以客户受控版型或工艺单为准,记录扣位到边、扣位到缝线以及左右对称基准。测量时写明量具和起点,不能用目测代替读数。若客户临时改变扣子尺寸或门襟宽度,原定位记录只覆盖旧版本,不直接沿用。
把工单、过程卡和定位照片放在同一个样件编号下,质量人员就能从成衣结果回到输入。资料少一项时,先列补证责任人和时间,不让“先做一批再看”变成默认流程。
一件样怎样验证定位和线迹
从当前来料批次抽一件首样,同时保留上一批合格样对照。两件样使用同一版型基准、同一机台设定和同一量具,先量锁眼中心到边的距离,再看线迹是否覆盖孔边。首样只代表当前批次和这份工艺单,不能外推到其他款号。
若锁眼整体偏离定位线,先复核裁片方向和压脚定位,再检查过程卡是否有换版或重新装夹。若位置正确但线迹松散,重点看针线张力、针号和换线记录。一次只改一个动作,下一件样才有可比较的结果。
若孔边出现起毛或切口不齐,先把缺陷位置标在样片上,确认是否集中在某个裁片边缘。局部缺陷可先隔离对应裁片并扩大抽样;多个批次都出现时,再回到刀具、针板和面料状态查共同变化。不要先剪掉毛边再拍照,否则原始证据会被覆盖。
安全和使用边界也要写进交接:客户工艺单对扣眼长度、开口状态或成衣试扣有要求时,以该版本文件为准;没有文件就先补充试扣条件。一次首样的通过只说明这个样件在已确认条件下可用,不代表所有尺码和面料都能直接放量。
哪些结果齐了才进入量产
当工单批次、过程卡动作、定位读数和首样照片能够互相追溯,才把状态改为“可排小批”。把材料损耗、返工工时和追加抽样分开记录,采购才能知道成本变化来自哪一个环节。没有完成复测的样件,不先给整单交期承诺。
如果客户只确认了一个尺码,却要求同版型覆盖多种面料,原结论只覆盖已试的组合。新增面料或扣位变化时,重新做一件样,再决定是否扩大抽样。这样可以把返工限制在可识别的批次内,避免问题扩散到全部成衣。
站内可参考扫描仪定制试样规格复测、后视镜定制图纸变更与良率、钣金件加工样件编号追溯和光端机定制来料波动的批次记录。这些页面只提供记录衔接的做法,锁眼代工仍应以本次工艺单、来料批次和首样实测结果为准。
把结论交给客户前,再核对三点:首样是否来自当前来料批次,定位和线迹是否按同一版工艺单复测,放量动作是否写明停止边界。三点都能回答,再排小批;有一项缺失,就先补样、复测和记录交接。


