


钣金件加工追溯断档,出货前先对样件还是工单?
钣金件加工追溯断档,出货前先对样件还是工单?
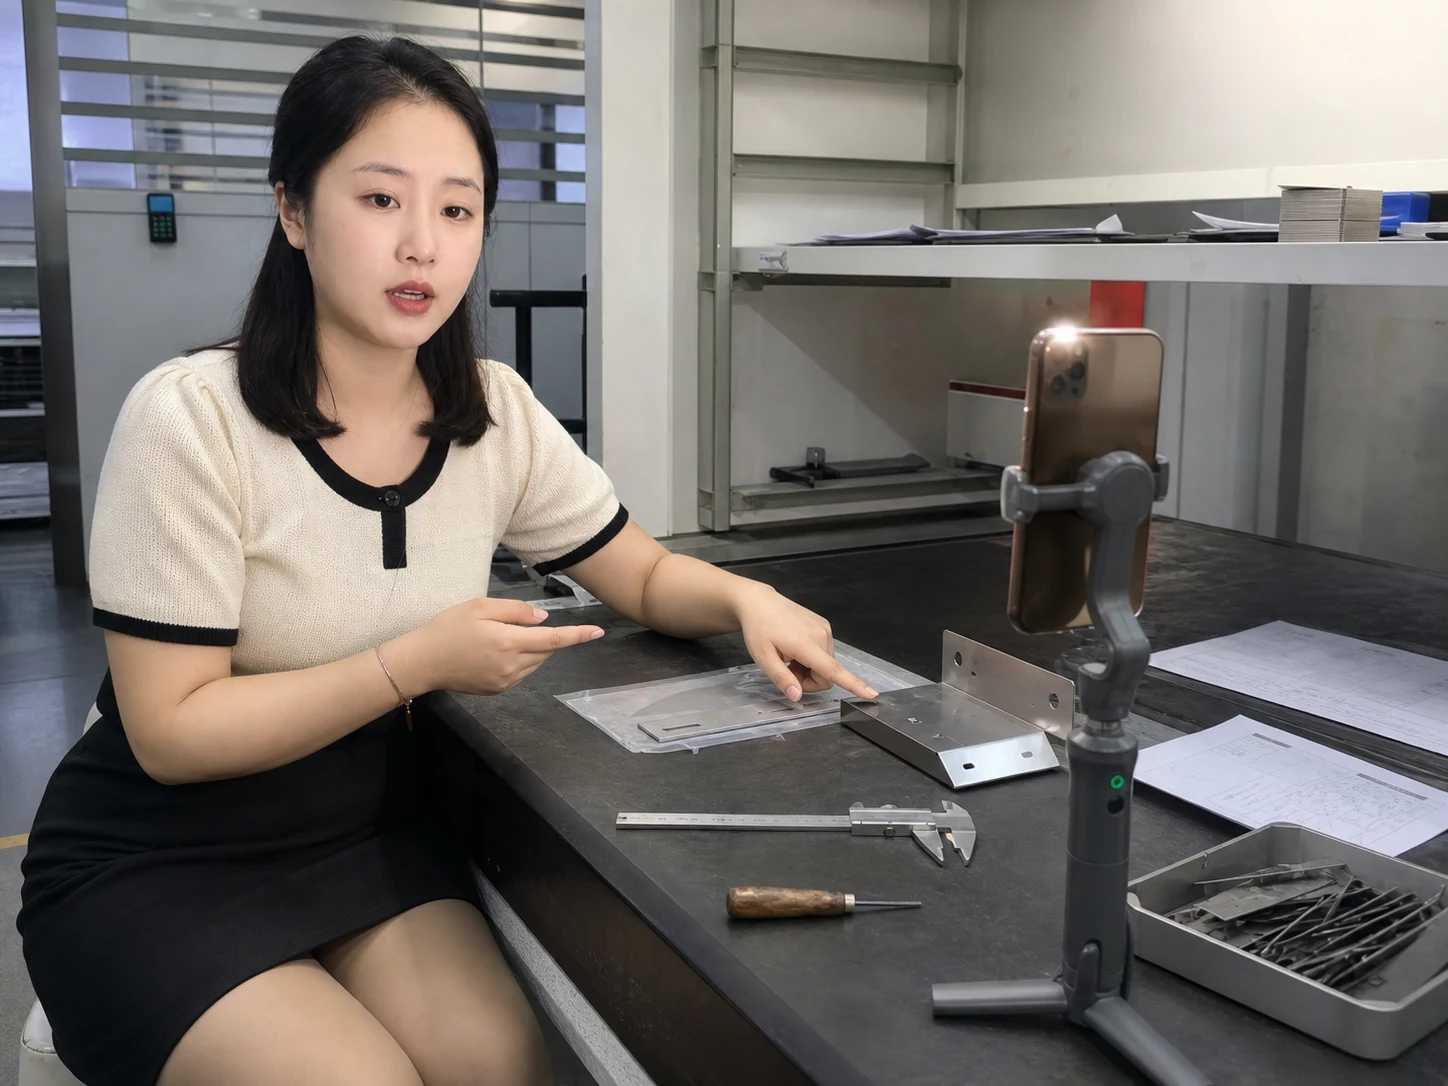
钣金件加工出货前,先把图纸版本、样件编号、工单和返修记录对到同一批,再核对边缘与装配状态;编号缺失就先留样隔离,不按一张出货单直接放行。对比时只追一批样件和一个工单,才能知道问题来自改图、加工还是返修交接。
客户反馈“孔位不对”或“边缘刮手”时,原因可能在图纸版本、折弯补偿、去毛刺动作,也可能在装配基准和搬运磕碰。工厂负责人要先把反馈落到可复核的样件,再决定补哪段记录,不能让出货时间逼着仓库把不同批次混装。
图纸版本先对应样件和工单
同一款钣金件加工,图纸版本、材料批次和工单编号应能互相指认。工单不能只写零件名称,还要带版次、数量、表面处理和关键孔位说明;客户临时改过孔距或折弯方向时,旧样应标明停用,避免新旧版本同时流到装配线。
来料和首件记录先拍照、编号,再与工单放在同一份评审单里。质量人员核对孔位、折弯角和边缘处理,工艺人员核对设备参数与换刀记录,采购或仓库核对材料批次和数量。缺少任一编号时,先保留原样并写明补证人,不把“看起来一样”当成追溯结论。
返修件要单独贴签,写清返修原因、处理人和再次检查时间。返修后如果换了刀具、模具或表面处理方式,只能说明返修窗口下的状态,不能直接代表原批全部合格。装箱前再把合格样、返修样和报废边角料分区,防止仓库拿错。
如果客户只提供一张现场照片,质量人员先把照片中的孔位、折弯方向和装配基准标出来,再回查图纸版次。照片只能帮助定位现象,不能代替尺寸记录;缺少尺寸时把结论写成待补测,避免追溯链条被一张模糊图片带偏。
出货前用一个装配动作复核边界
样件验证选一个真实装配动作,例如上螺钉、插入支架或贴合相邻件,沿用客户图纸和原工装,只替换待发批次。记录孔位是否顺畅、折弯处是否干涉、边缘是否有可触及毛刺,并把照片与工单编号绑定。一次同时改图纸、工装和装配动作,结果就无法说明差异来自哪一项。
若装配时出现卡滞,先区分孔位偏差、折弯回弹还是运输变形,再回看对应批次的设备记录和返修标签。没有找到原因前,不要把相邻批次的合格样拿来替代本批验证。涉及边缘和毛刺时,复核人员应使用合适工具观察并佩戴必要防护,样件验证不替代现场安全培训。
验证照片要同时拍到样件编号和装配接触面,不能只拍局部外观。这样换班后仍能按同一批次复核,而不是重新猜测现场发生了什么。
出货清单应列出样件编号、图纸版次、材料批次和装箱数量,仓库按编号拣货。若客户改了装配基准或表面处理,必须重新取样;旧版本留样只用于追溯,不用于新订单放行。
留样至少保留一件未返修样和一件最终合格样,放在不同袋位并标明状态。后续发生边缘或孔位争议时,先对照两件样品,再决定是补做装配验证还是追查运输碰撞;不要用报废边角料替代完整样件。
叶轮加工改图纸后的成本与样件判断、轮毂轴承代工图纸改动的首件复核、水稻收割机加工护罩孔位的封样对照、精密旋转拖把换供应商的首件记录,可作图纸版次、样件编号和装配交接的站内参照。


