


乙烯醋酸乙烯加工复单变更,先核成本还是先做对照批?
乙烯醋酸乙烯加工复单变更,先核成本还是先做对照批?
乙烯醋酸乙烯加工遇到复单改规格时,先把订单版本、材料批次和缺陷样对到同一张评审单,再做一批对照;成本和工艺边界没有核清,不直接放大生产。这里的对照批,是只改变本次要验证的配方或加工条件、其余条件尽量保持一致的一小批试产。
老客户临时改厚度、颜色或发泡倍率,生产经理常被要求沿用上次参数赶交期。若没有把退回样、缺陷位置和当时的材料批次找齐,报价里的损耗、工时和良率就没有依据,后面越快排产,返工范围越大。
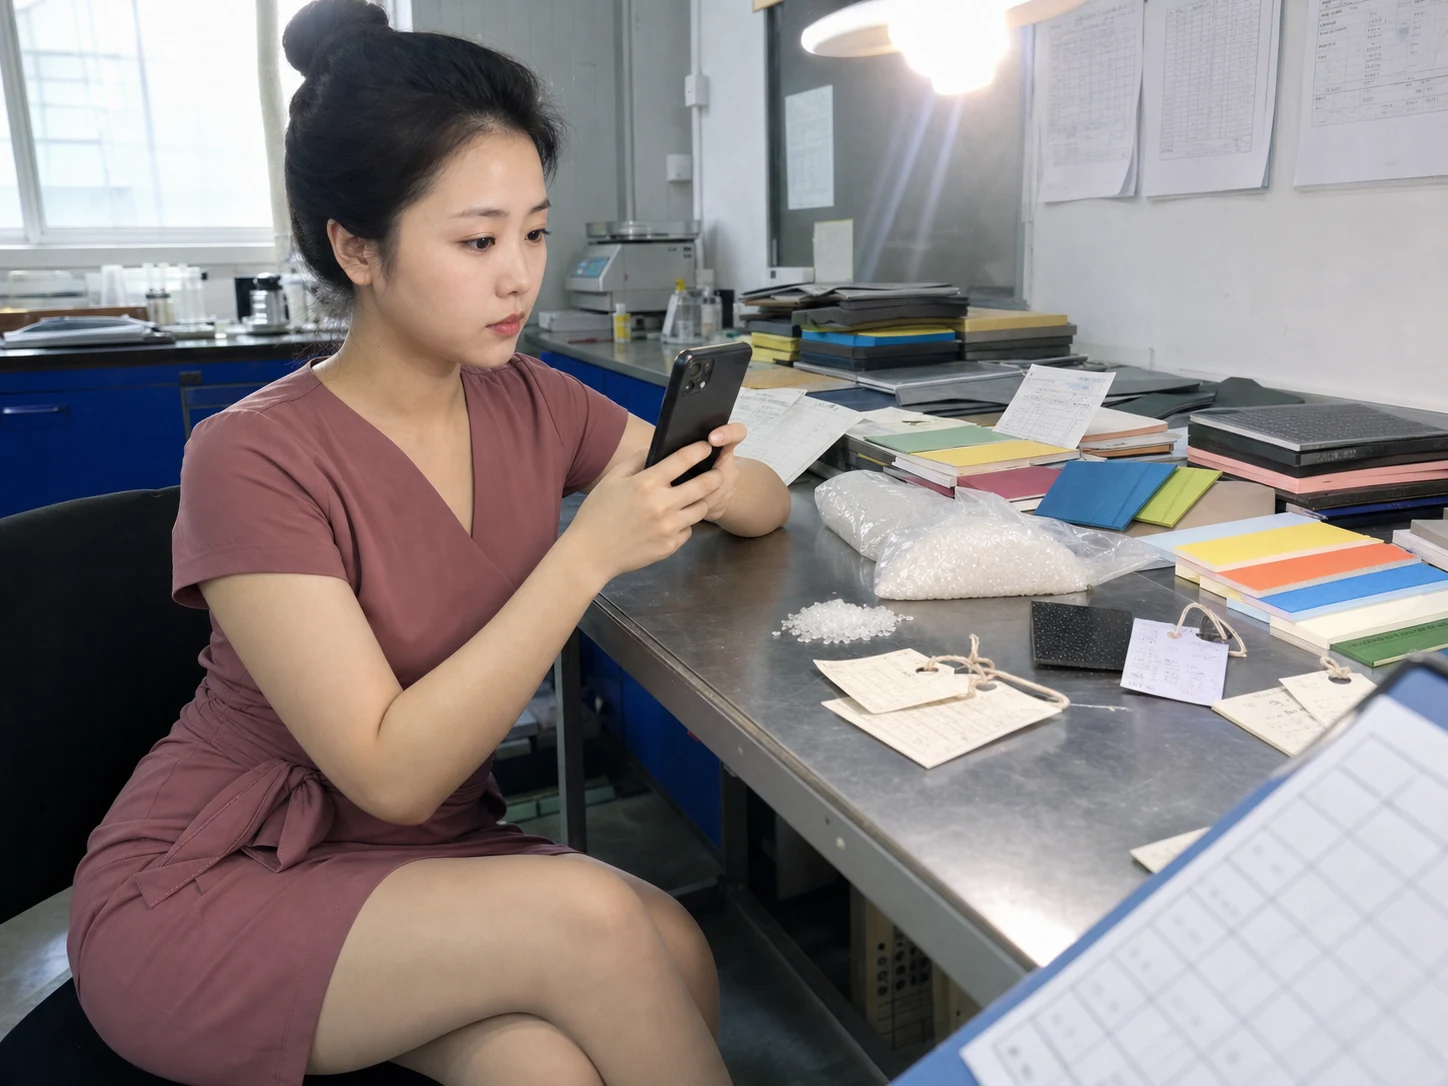
复单改规格先核对哪些成本输入
先锁定客户订单的版本:厚度、颜色、硬度或发泡倍率分别改了什么,交付数量和包装方式有没有变。把旧订单、变更单和客户确认邮件放在同一编号下,避免业务口头要求被当成正式参数。规格未确认时,采购只能给出区间报价,不能承诺固定损耗。
第二项是材料批次。记录乙烯醋酸乙烯树脂、色母、发泡剂或助剂的供应商批号与到料日期,取一份留样并标注对应工单。不同批次的熔融状态或含水情况可能改变混炼、发泡和定型表现;没有批次记录时,先补做来料复核,不能把差异归给操作人员经验。
第三项是缺陷样和损耗记录。把缩孔、色差、粘模、厚度偏差等位置拍照并标在样品图上,再将同批合格数、返工数和报废数挂到工单。缺陷样只能说明现象,不能单独证明某个助剂或温度就是根因;原因仍要靠对照批比较。
生产经理可用一张成本表把材料用量、换线清机时间、首件确认时间和预计损耗列开。客户只改颜色时,不要顺手把发泡倍率和冷却节拍一起改掉;一次只改一个变量,后面才看得出成本变化来自哪里。
对照批怎样给复单放大设边界
对照批先按客户确认的工况做小量试产,设备、模具、混炼顺序和冷却方式尽量沿用上次合格条件,只替换本次要验证的材料批次或一个工艺变量。首件和中段各取样,记录厚度、外观、硬度和尺寸回缩,并把结果写回同一工单。
将本次对照批与上次合格批放在同一张比较表里:材料批号对应哪一段,缺陷是否出现在同一位置,返工比例有没有扩大。若新批次的外观合格但回缩或硬度波动,先暂停放量,复核混炼均匀性、模具排气和冷却节拍;不要只凭一块样品就给出整批结论。
对照批通过,只代表这一个规格、这一个材料批次和已记录的设备条件可以进入下一批验证。客户再次改变厚度、颜色、发泡倍率或包装形态时,应重新开评审单。涉及高温设备、压力或异常气味时,先由现场专业人员按既有安全规程确认,生产经理不以赶交期为由跳过停机检查。
复单交接单建议写清四个节点:变更确认、材料到料与留样、对照批结果、放量批准。每个节点标负责人和缺失资料,销售才能给客户一个有条件的交期。站内可参考余热回收加工工况试样、风机定制样机工况复测、光端机定制来料批次追溯和变压器加工绕组记录,借鉴记录方式即可,不替代本次乙烯醋酸乙烯对照批。
准备放量前,再问三句:变更的是哪一个变量,材料批次是否有留样,比较表是否包含返工和报废?三句都能回答,才把对照批结果交给采购、质量和销售共同签字;有一项缺失,就先补记录,不把上次复单经验当成这次的成本边界。


