


精密卸扣首样有毛刺,检验记录齐全能直接出货吗?
精密卸扣首样有毛刺,检验记录齐全能直接出货吗?
精密卸扣首样出现毛刺时,检验记录齐全也不能直接出货;先锁定锻件批次、模具和去毛刺工序,再用同批样件做承载前的尺寸与外观对比,安全证据闭合后才决定放行。
装箱前,客户发现卸扣销孔边缘有一圈细毛刺。质量员拿出检验表,生产却说只是外观小问题。毛刺可能来自模具分型线、冲孔偏移、热处理变形或去毛刺刀具磨损,若销轴啮合和受力面没有一起确认,单张记录无法证明这批精密卸扣能安全使用。
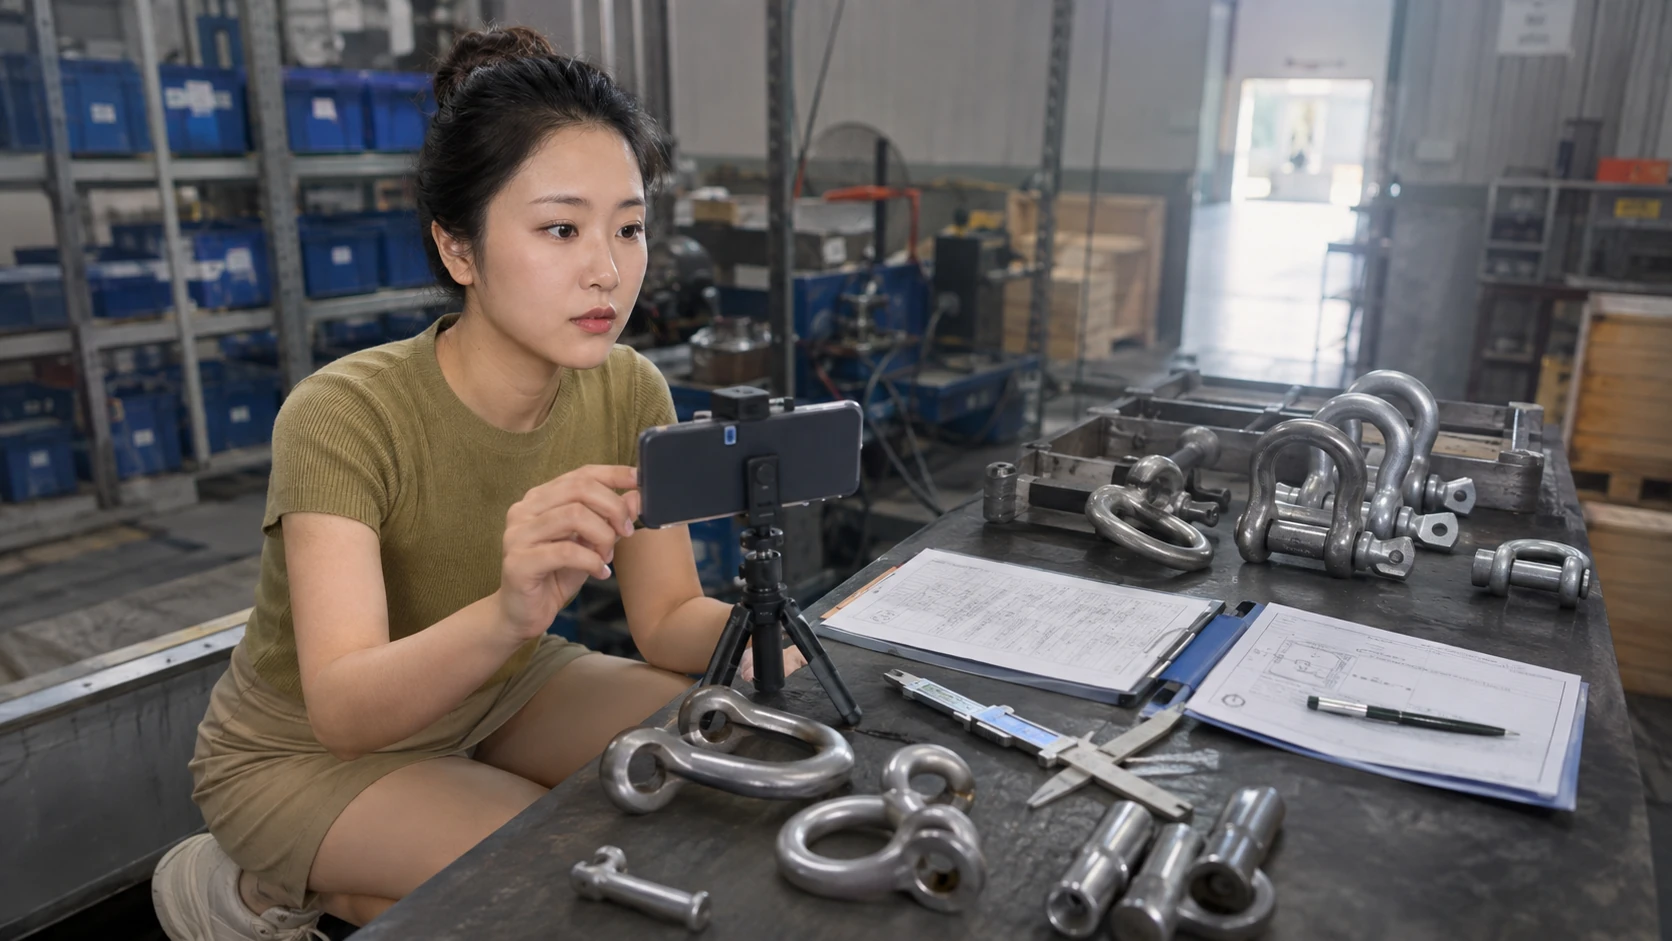
先把首样毛刺拆成批次、工序和受力位置
厂长先冻结有毛刺的箱号、锻件批次和同批未加工件,给卸扣本体、销轴、垫片和留样分别编号。检验单补录材料牌号、模具编号、冲孔设备、热处理批次、去毛刺工具、操作者和加工时间;照片要同时包含销孔、弯曲段、接触面与外观缺陷,不能只拍最干净的一面。
工艺员按工单核对模具分型线、冲孔位置、切边余量、去毛刺顺序和刀具更换记录,再把销轴装入本体检查旋入阻力、贴合间隙和端面突出量。若毛刺集中在同一模具或同一班次,先查分型与刀具;若不同工位都出现同一位置毛刺,再查材料状态和热处理变形。每次只追一个输入,才不会把返工成本摊给整批。
需要判断吊装边界时,现场负责人可参照美国职业安全与健康管理局(OSHA)1910.184《吊索》对额定载荷、检查和报废条件的要求;该文件用于安全边界核对,不替代卸扣制造商的额定载荷文件,也不能把外观合格当作承载合格。
把异常输入与结果绑定:分型线偏移对应外圈毛刺,刀具磨损对应销孔残屑,热处理变形对应销轴偏斜。样件定位可参考不良样品定位流程,批次交接可参考批号交接记录。Colorfun项目的交付复盘也把这三类记录放在同一张首样单里。
用同批对比样划清返工与出货边界
对比样取同一锻件批次中一件正常样和一件毛刺样,使用同一销轴、同一量具和同一检验光线。质量员记录本体孔径、销轴直径、配合间隙、毛刺高度、接触面划伤和去毛刺后的残屑;每个读数标明测点、工具编号和操作者,样件与记录一起封存。
先确认无载配合,再进入承载复核
无载装配时若销轴卡滞、端面突出量异常或孔口残屑脱落,先退回去毛刺工位,不把问题带到承载试验。只有销轴顺畅、孔口清洁且记录可追溯,才安排批准工装上的承载前检查。
先做无载装配,再在批准的检验工装上观察销轴转动、受力面贴合和开口变化。结果只代表该批次、该规格和该工装,不能外推到不同吨位、不同销轴或其他模具。样品复测可参考样品复测写法,供应商清单可参考供应商清单对账,但两份资料都不能替代受力位置复核。
如果去毛刺后销孔、销轴和受力面都符合图纸及客户确认范围,只返工已标记箱号;若销轴偏斜、孔径超差或受力面有裂纹,立即冻结整批并通知采购与客户,不用打磨遮住缺陷后放行。返工单写明返工工具、复检测点和复检人,避免同一件卸扣重复处理却没有闭环。
出货单写明批次、规格、额定载荷文件编号、对比样编号和适用工装。后续只要模具、热处理、去毛刺工具、销轴供应商或检验工装有一项变化,就重做同批对比样;记录齐全只是起点,只有尺寸、外观和安全边界同时闭合,精密卸扣才适合进入装配或吊装现场。


