


精密滚塑换订单,首件合格就能直接放量吗?
精密滚塑换订单,首件合格就能直接放量吗?
精密滚塑换订单时,首件合格也不能直接放量;先锁定粉料批次、模具温区和冷却条件,再用同工艺样件核对壁厚、变形与实际工况,记录闭合后才决定批量交付。
客户把一款小型储液壳体的订单从试制转到量产,销售只拿来一件外观合格的首件,计划便准备连续排产。滚塑件的壁厚、圆角、嵌件和收缩会同时受粉料、模具、加热旋转和冷却影响;首件外观过关,不代表整批在装配和使用条件下都稳定。
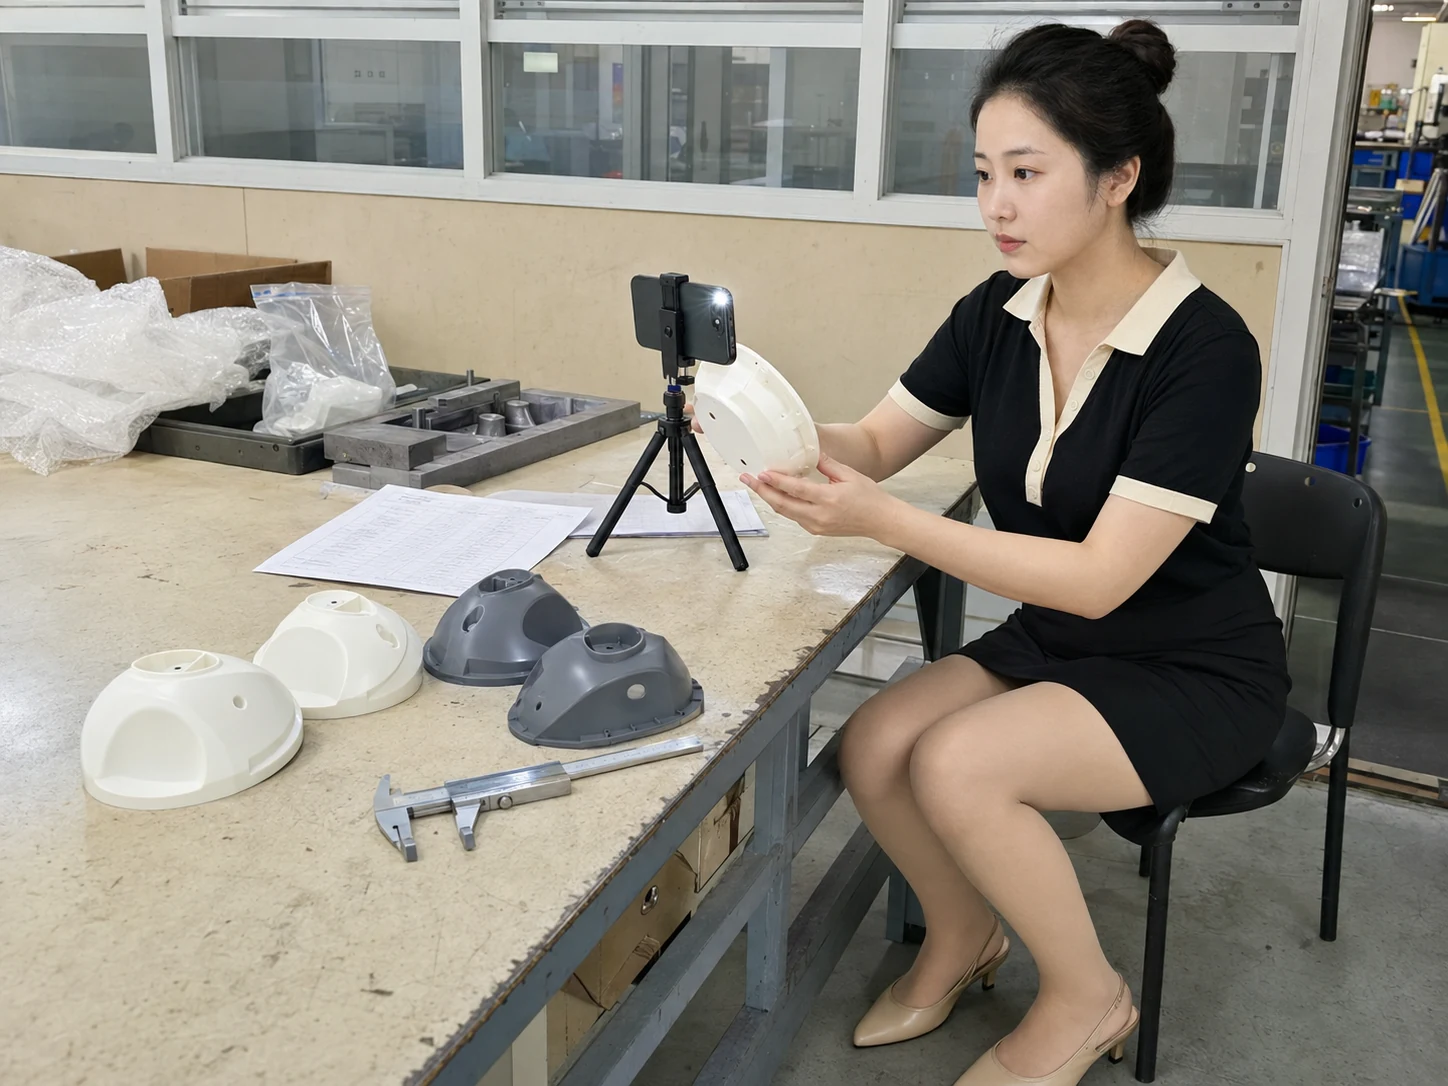
先把粉料、模具和工艺窗口锁住
工艺员先冻结原订单留样、新订单粉料和已经加工的首件,各自标注树脂牌号、颜色、粉料批次、进料日期与存放位置。采购把供方材质证明、批次对应关系、检验项目和文件版本放进同一条记录;如果只有牌号没有批次,结论只能限定为“该袋粉料待复核”,不能写成整批可用。
滚塑使用粉末在模具内受热并随模具转动,熔融材料逐渐贴附腔壁形成中空壳体。粉料含水、粒径分布或回料比例变化,会先反映在熔融流动、夹气和壁厚均匀性上。质量员从原供方与新供方各取同等数量,按同一筛分、装粉量和模具清洁状态做对比,记录表面针孔、气泡和未熔颗粒的位置。
设备记录要写清模具编号、装粉量、炉内温区、升温时间、主轴和副轴转速、冷却介质及脱模时间。温区只要调整过一档,或冷却从风冷改成水雾,就把它当作新工艺窗口重新取样。订单交接可参考批次交接记录,但链接只提醒记录动作,不能替代本批粉料与工艺的实测。
模具上的嵌件、螺纹套和加强筋要单独编号,记录预埋位置、固定方式和脱模后的间隙。嵌件位置变化会改变局部传热和收缩,不能用壳体平面区域的壁厚结果代替。首件测量同时保留量具编号与测点图,避免不同人员各选一处“看起来正常”的位置。
如果同批三件样品的壁厚差异集中在某个角位,先检查粉料堆积、模具转向和角部温度;若外观相同但嵌件松动,则复核嵌件预热、夹具和冷却收缩。现象先对应到材料、模具或工艺动作,不先把责任归给操作员。
用同工艺样件确认能否放量
放量前至少保留一组对比样:原订单材料做一件,新订单材料做三件,全部使用同一模具、同一程序和同一冷却节拍。质量员按图纸测量总长、关键壁厚、圆角、孔位和嵌件拉脱力,再做装配试装,记录卡扣、密封圈或螺纹的实际间隙。任何测点改变,都在结论中注明。
首件尺寸合格但冷却后出现椭圆,说明模具支撑、脱模时机或冷却收缩仍未闭合;壁厚合格但装配漏气,则要把密封面平面度、孔位偏移和嵌件周边缺料列入复核。样件复测可参考样品复测写法,不良定位可参考不良样品定位流程,批次记录可参考供应商清单对账,三份资料都不能替代现场同工艺对比。
还要把实际使用条件写进放行单:储液介质、温度范围、静压或循环压力、光照、清洗剂和预计寿命。若新订单只改变颜色或标签,且粉料批次、模具、工艺和使用条件都未变,可以缩小抽样范围;只要树脂牌号、回料比例、模具结构、温区、转速或冷却方式有一项变化,就重新做对比样。
交付人员按粉料批次和模具编号划定可放量订单,仓库把未验证批次隔离。放行单绑定样件编号、关键测点、装配结果和适用工况;超出记录条件的订单先暂停。首件合格只证明那一件在当时条件下通过,精密滚塑要进入量产,还要让同批样件在同工艺和实际工况下重复得到相近结果。


