


跳线定制换外协,返工变多先查样件与端头记录
跳线定制换外协,返工变多先查样件与端头记录
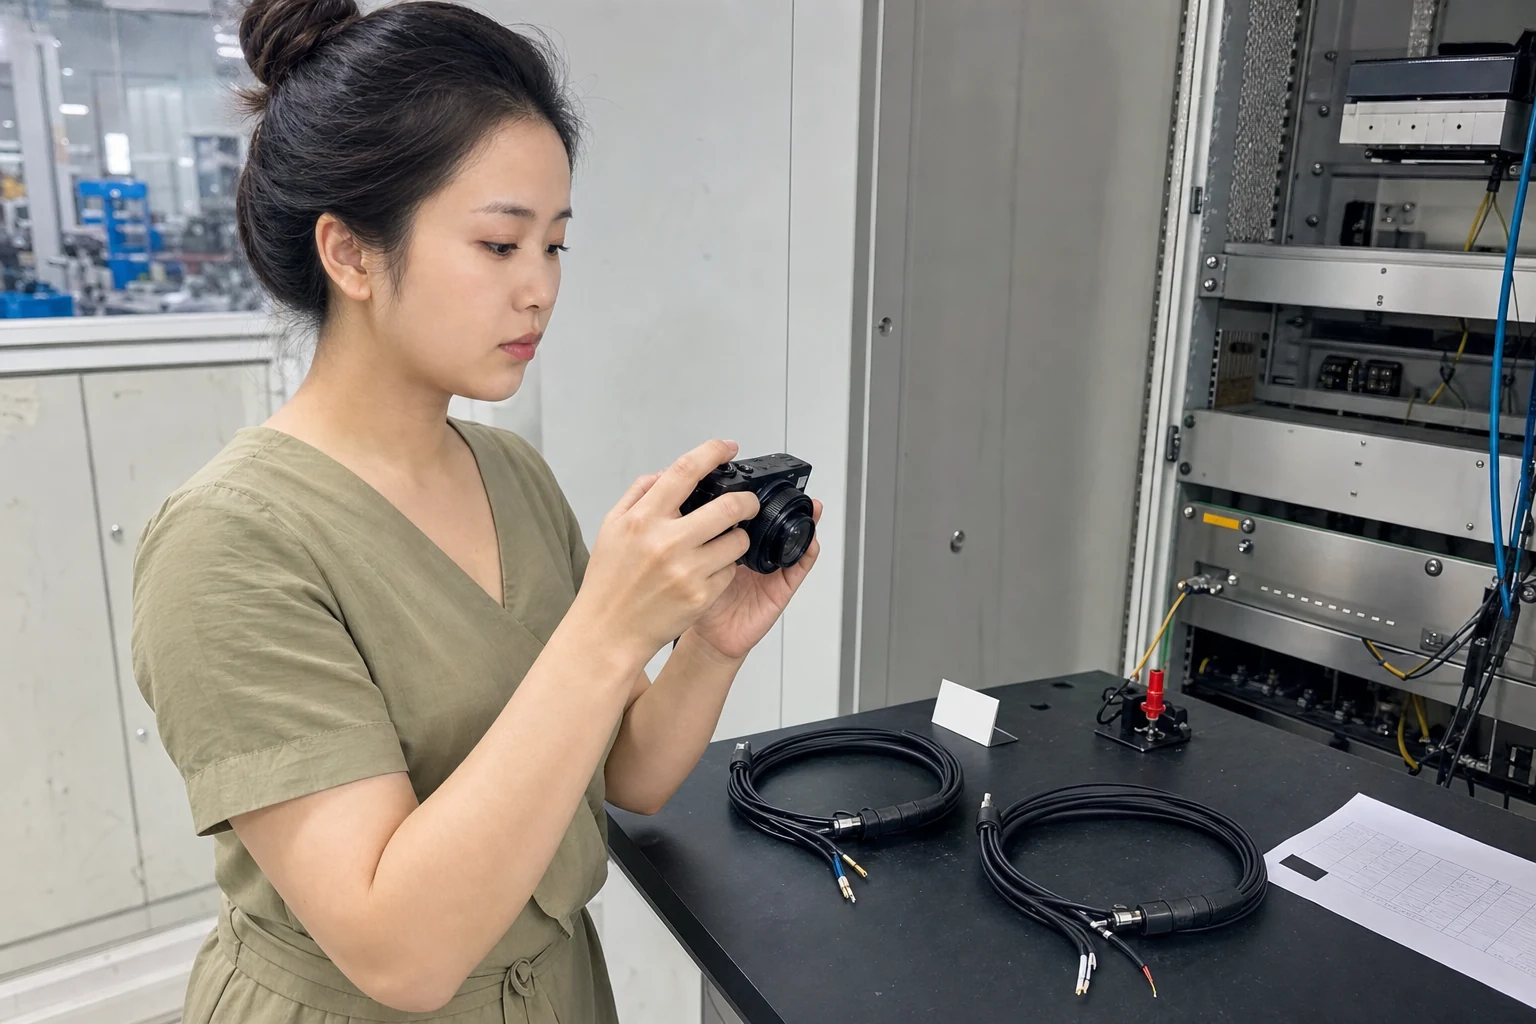
跳线定制更换外协后返工增加,质量负责人应先拿同规格样件,对照端头、线长和工序记录,再决定继续试样还是放量。样件与工单版本对不上,或设备记录缺少时间和批次时,不要把问题归到客户使用条件;先沿一次缺陷追到外协工序,才能知道返工是在端头、线长还是交接环节发生。
换外协后先把同规格样件对齐
跳线定制的外协切换,常见误区是拿新旧两根外观相近的线直接比较。质量负责人应把客户图纸、线材规格、端头型号和长度写在同一张样件单上,再从同一批外协件中留一根封样。样件对照的前提是规格相同、裁线和端头处理动作一致,少一项就只能说明外观相似,不能判断工序是否稳定。
供应商交来的材料规格要能对应批次,工序卡要写清裁线、剥皮、端头处理和检验位置,设备记录则要留下操作日期、设备编号和工单号。这里的“过程卡”是把每道加工动作和确认点写在一起的记录,不是供应商口头说法。材料规格、过程卡和设备记录缺一项时,样件先留在待判区,质量负责人再要求补齐,不要直接进入客户批次。
外协方若同时更换端头或线材批次,应在样件单上单独标出替代项,并让采购确认交期和数量没有被一并改写。新旧样件最好按同一拍摄角度、同一量具复核,照片只做辅助,尺寸和批次仍以记录为准。这样发生争议时,质量负责人能把问题还原到某一项变更。
返工增加并不等于外协一定做错。若端头外观正常但装配后松动,先查配套件尺寸、插接动作和夹具状态;若端头处理留下明显差异,再回查外协设备与同批材料。若线长偏差集中在某个工单,先对照裁线记录和图纸版本,避免把不同变更混成一个材料问题。
可以参考中间继电器定制的图纸版本核对、轮毂轴承代工的变更首件、活接加工的密封面验收和烘干设备代工的首件记录,把样件、工序和设备证据放到同一条交接记录里。
用一次缺陷追溯决定能否放量
选一件已经返工的跳线作为追溯起点,先固定缺陷描述,再回到同批样件。记录端头照片、线长实测、材料规格和工单版本,随后在相同配套件上复做一次。复做时只改变一个条件,例如保持线材和端头不变,只换夹具或只换外协批次,结果才有比较意义;同时改两个条件,样件只能用来估算。
若复做结果能在同一外协批次重复出现,质量负责人应暂停该批放量,把责任点写回过程卡,并要求外协方提供对应批次的设备记录。若异常只出现在客户现场,先核对安装动作、配套端口和使用环境,再判断是否需要改样件。涉及带电设备、特殊环境或安全联锁的跳线,安全边界应由电气或质量专业人员按客户规格复核,本文只处理外协样件的责任追溯。
只有当新外协样件在相同图纸和配套件下完成一次复做,端头、线长与工序记录能互相对应,质量负责人再让采购安排小批。记录仍对不上时,先保留试样,不要用压低外协价来掩盖返工和等待成本。下一批由指定责任人复核同一缺陷,能解释差异后再放量;解释不了,就把放行边界留在小批范围内。
小批结束后把复做结果、返工工时和外协回复写入同一份交接单,注明下次来料由谁抽样、谁确认端头、谁批准放量。责任人明确,采购不会把未完成的技术判断当成价格谈判结论,生产也能按同一缺陷继续观察。


