


压力机加工来料换牌号,首件该看材质证明还是直接冲压?
压力机加工来料换牌号,首件该看材质证明还是直接冲压?
压力机加工换了板材牌号或厚度时,先冻结旧工单,核对新材料证明并做一件带编号首件,在同一模具和测量方法下复测,再决定放行;材质、首件和领料记录未对齐,不把整批直接冲压或交付。
客户催着补货,采购却收到另一家供应商的冷轧板。生产说模具参数不用改,质量发现首件回弹角度变大。压力机加工的成形结果会受材料强度、厚度公差、轧制方向和润滑状态影响。只看材料牌号名称,无法判断这批板材能否沿用原工艺。
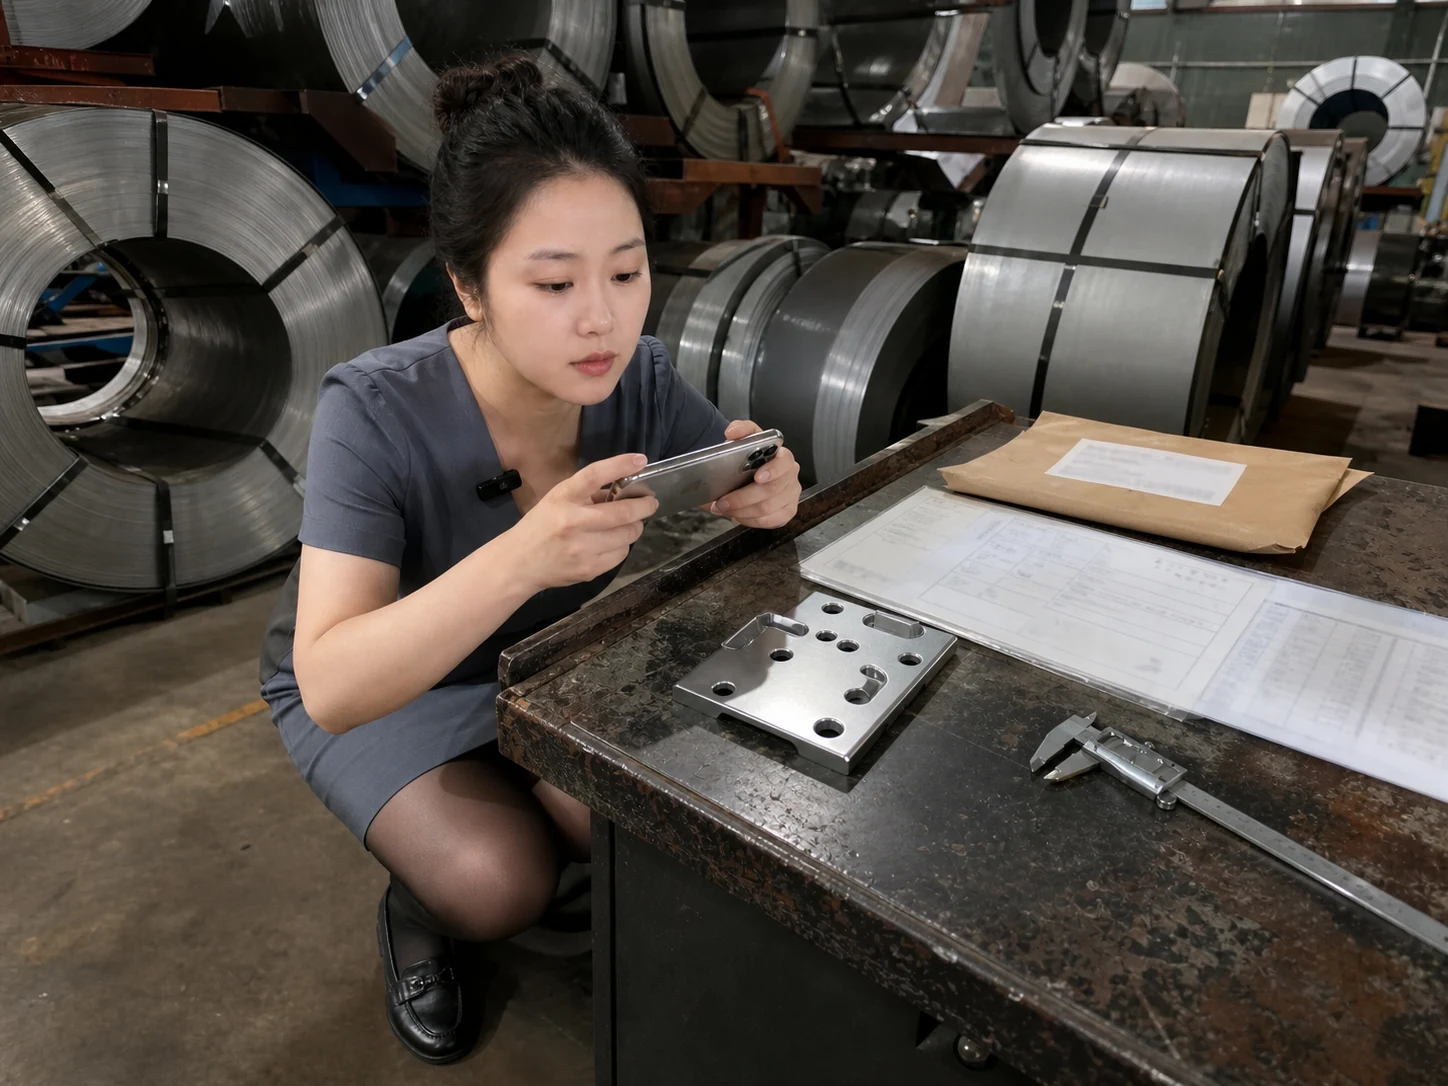
先把材料替代和工单版本锁在同一处
采购收到替代材料时,记录供应商、牌号、厚度、炉批号、卷号、表面状态和到货日期。销售把客户允许的替代范围、交付数量和外观要求写进变更单,生产同步更新展开图、模具编号、冲压顺序和检验表。旧版文件留在受控目录,现场领料只认新版本。
质量给首件编唯一编号,记录材质证明、实际厚度、轧制方向、模具间隙、冲压力、润滑方式和测量时间。首件应包含客户会装配的孔位、折弯边或定位面,不能只冲一块平片。来料字段可参照批号交接记录,把封存位置和责任人一起登记。
若订单采用冷轧钢板,材料范围可对照ASTM International发布的ASTM A1008/A1008M-24。该规范覆盖冷轧碳钢、结构钢和高强度低合金钢板的牌号与要求;企业仍须按客户图纸、合同和实际供货状态确定验收项目,不能用规范名称替代首件验证。
把回弹变化先分成材料和模具两条线
同一卷材料先取三片,沿轧制方向和横向分别冲压,使用原模具和原润滑条件,记录角度、孔距、外形和裂纹。若未冲压板的厚度或硬度已偏离,先查材质证明与来料批次;若平片一致而成形角度改变,再查模具间隙、冲压力和回弹补偿。每次只换一个变量,才能把责任落到可复核的证据上。
装配复测使用客户配合件或同尺寸检具,记录插入深度、干涉位置和螺钉贴合。不能用“手感一样”替代数据,也不要把不同温度下的板材直接比较。异常样件定位可参照不良样品定位流程,复测条件可借鉴样品复测写法。
首件通过后再安排补料、出货和售后
采购把替代材料的单价、损耗和模具调整工时分开核算;若新牌号导致冲压次数增加或需要二次整形,就把影响写进报价和交付窗口。仓库将待判定材料单独码放,外箱标出冻结状态和订单号,避免把未确认板材混入已承诺批次。
首件通过后,销售把编号实物照片、材质证明、工单版本和装配记录发给客户确认。质量在放行单上写明适用的材料牌号、厚度、模具和数量,仓库按编号拣货,装箱前复核孔位保护、附件和防锈包装,运输单标出炉批号。
如果客户只确认外观,没有确认强度、孔位或装配温度,放行范围只能覆盖已确认项目;新增板厚、模具、表面处理或冲压方向,都要回到首件评审。售后收到开裂或装配干涉时,先收集使用时间、安装位置、订单和发运批次,再与封存首件比对,不能凭一张照片判定整批责任。
复单结束后,把客户回执、替代变更单、首件测量表和出货记录放在同一档案。供应商对账方式可参考供应商清单对账。下一次只改包装或标识时,可复用模具首件;若改了牌号、厚度或关键接口,必须重新编号、重新冲压和复测,再进入批量生产。


