


分拣线加工换材料,先看来料样还是先看产线损耗?
分拣线加工换材料,先看来料样还是先看产线损耗?
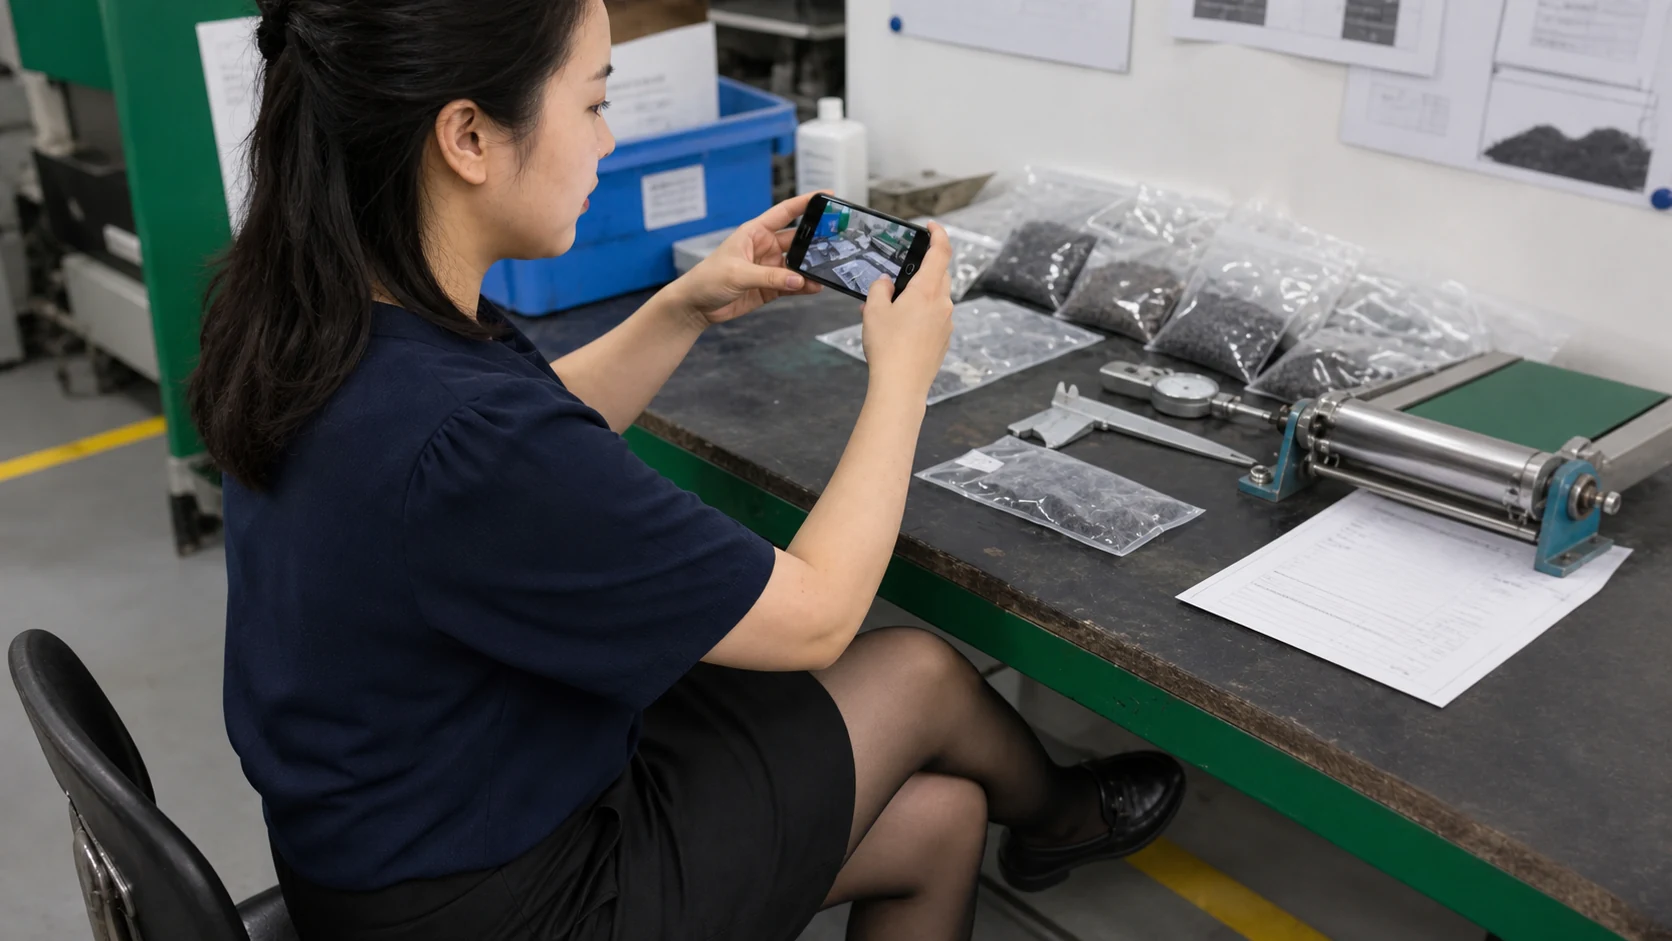
分拣线加工更换材料时,质量负责人应先用同规格来料样在原节拍、原载荷下试跑一批,记录卡滞、磨损和分拣结果,再决定是否放量;供应商资料或封样缺一项时,不要只按材料单价改整条线。先把来料变化与产线损耗分开,才知道该换材料还是调动作。
来料样要放进原有节拍,不能只在桌面上比较
分拣线加工的来料可能是输送带、导向件、滚轮或防护件。供应商换材料后,桌面上看起来相近,不代表在连续送料、转弯和落料动作中同样稳定。质量负责人先锁定图纸或规格单、材料批次、线速、载荷和清洁方式,再让新旧材料各取同规格封样,在同一段产线上完成一批试跑。
试跑记录要写清投料数量、运行时间、停机次数、卡滞位置和分拣错误。若停机集中在接缝或转弯处,先查材料厚度、表面摩擦和安装张力;若设备不停但分拣错误变多,先查材料反光、边缘翘起或传感器距离。每个判断都要回到封样和供应商资料,不能把一张报价单当成工艺结论。
把材料差异拆成能复测的两个问题
先判产线能否稳定运行
质量负责人可以把一批试跑分成进料、分拣和出料三个位置观察。进料处看是否打滑或偏移,分拣处看推送动作是否完整,出料处看落料是否碰撞和堆积。材料样品、线速与载荷保持一致时,停机和卡滞次数才有比较意义。若换了材料又同时改线速,样品结果只能作为估算,不能承诺整线表现。
供应商资料至少应关联材料牌号、批次、尺寸公差和建议安装条件。资料里没有批次或公差时,采购应先要求补齐,再把同一批材料封存一份。封样只是锁定本次来料,不等于后续每批都完全相同,复购时仍要按批次抽样复核。
再判损耗是否会推到下游
产线损耗不只包括报废材料,还包括停机清理、人工挑拣和客户收到的分拣差错。质量负责人把这些动作分别记在工单上,再对照同批封样的磨损和表面变化。若材料本身没有明显变化而停机增加,可能是安装窗口不匹配;若磨损集中在固定位置,才有必要回查材料硬度、表面处理或导向间隙。
可参考穿梭车加工载荷与轨道记录、大灯代工设备记录、聚砜代工批次首件复测和轮毂轴承图纸变更首件的写法,把来料样、运行条件、停机原因和放行动作连起来。
把一批试跑结果写回下一次来料验收
试跑结束后,采购和质量负责人共同确认哪些条件可以沿用,哪些条件只对本次样品有效。对可沿用的部分,写入来料验收单,例如材料批次、外观、尺寸和安装方向;对暂时不能确认的部分,标注需要继续观察,不能直接写成长期合格结论。
若供应商下一批更换了材料牌号、表面处理或包装方式,即使报价和外观没有变化,也要重新抽取封样并复测。这样能把供应商变化留在来料环节处理,避免等到分拣线停机或客户收到错分产品后,才倒查材料差异。
当新材料在原节拍下完成一批试跑,卡滞和分拣结果都能回到同一份封样与供应商资料,质量负责人再安排小范围复购。若资料不全、试跑条件被临时改动,或损耗只统计了材料报废而没记录停机和挑拣,就先保留试单,不要把低价材料直接推到整条分拣线。


